


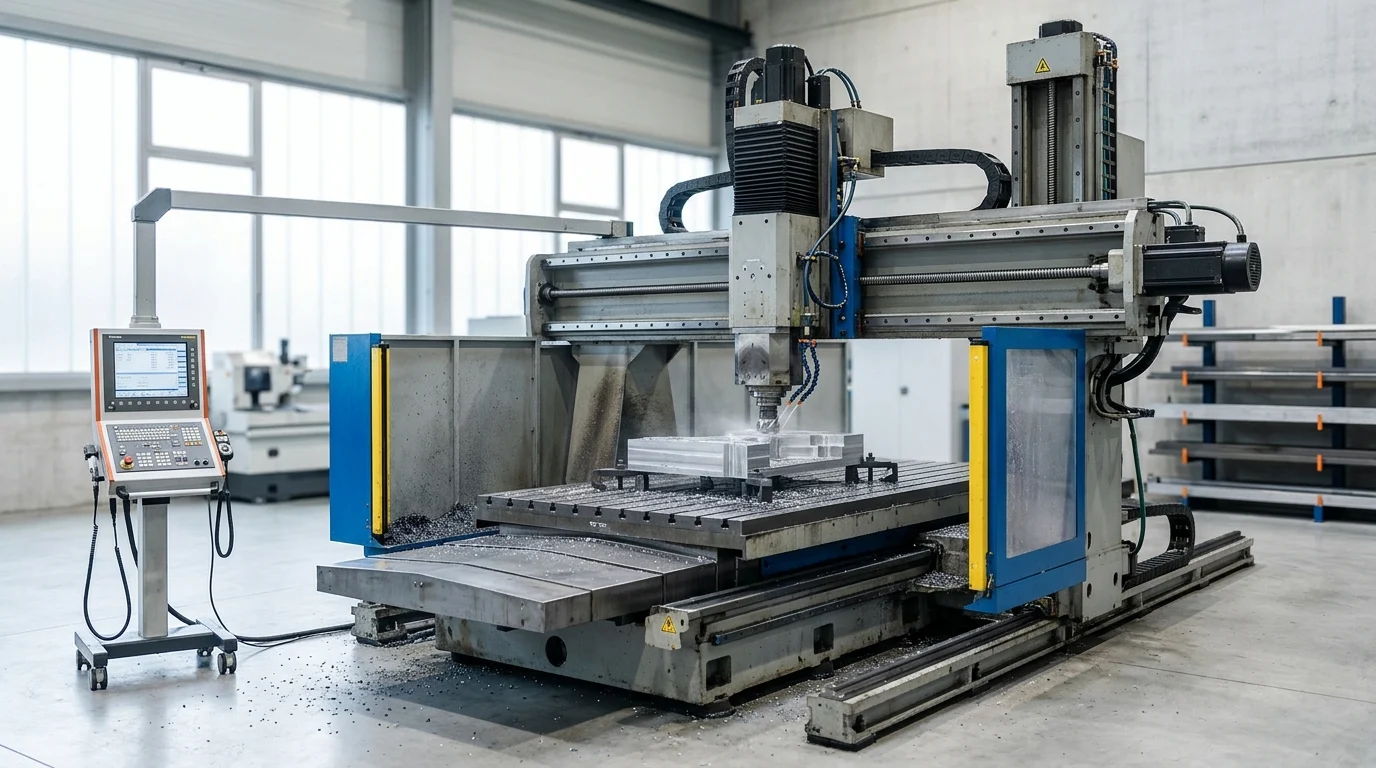
Waarom CNC-portaalfreesmasjiene 'n strategiese belegging is
Belegging in 'n CNC-portaalfreesmasjien verteenwoordig 'n fundamentele opgradering inswaar metaalbewerkingsvermoëns, wat vervaardigers in staat stel om massiewe werkstukke met kompromislose rigiditeit te verwerk. Anders as standaard vertikale bewerkingsentrums, versprei die dubbelkolomargitektuur van 'n portaalmeule snykragte eweredig, wat vibrasie tydens diep materiaalverwydering aansienlik verminder. Hierdie strukturele voordeel is van kritieke belang vir globale voorsieningskettings wat aanvraag doenhoë presisieop grootskaalse komponente.
Vanuit 'n kapitaaluitgawe-oogpunt vereis hierdie stelsels 'n aansienlike aanvanklike belegging, wat dikwels wissel van $150,000 tot heelwat meer as $1,000,000, afhangende van die werksomvang en askonfigurasies. Deur verskeie bewerkingsoperasies in 'n enkele opstelling te konsolideer, verminder fasiliteite egter dikwels werkstukhanteringstye met tot 40%. Hierdie operasionele doeltreffendheid versnel die opbrengs op belegging (ROI), wat hoëvolume-produksielyne toelaat om koste binne 'n venster van 18 tot 24 maande te verhaal.
Hoe CNC-portaalfreesmasjiene deurset verbeter
Deursetoptimalisering word hoofsaaklik gedryf deur die masjien se vermoë om hoë materiaalverwyderingstempo's (MRR) te handhaaf sonder om dimensionele akkuraatheid in te boet. Hoë-wringkrag-spindels, wat dikwels 600 N·m oorskry, maak voorsiening vir aggressiewe ruwe bewerkings op taai legerings, terwyl 5-as-konfigurasies komplekse kontoering in 'n enkele klem moontlik maak. Hierdie deurlopende bewerkingsvermoë elimineer die behoefte om multi-ton-onderdele tussen werkstasies oor te dra.
Verder verseker gevorderde vibrasie-absorpsietegnologieë wat in die masjienbed geïntegreer is dat vinnige deurvoerspoed nie oppervlakafwerkings in gevaar stel nie. Deur die stilstaantyd te minimaliseer en snybetrokkenheid te maksimeer, kan verkrygingspanne 'n konsekwente toename in algehele toerustingeffektiwiteit (OEE) projekteer, wat dikwels die benuttingsyfers van fasiliteite verby die 85%-drempel stoot.
Watter koperprofiele baat die meeste
Die strategiese waarde van hierdie masjiene resoneer die sterkste met Tier-1 motorverskaffers, lugvaartkontrakteurs en vervaardigers van swaar industriële masjinerie. Hierdie profiele hanteer gereeld oorgrootte komponente soos enjinblokke, turbineomhulsels en groot stempelvorms. Vir hierdie kopers bied die vermoë om grootformaat-bewerking te internaliseer eerder as om dit uit te kontrakteer 'n kritieke mededingende voordeel in lead time-bestuur.
Verspreiders en oorsese bemarkingsentrums trek ook voordeel uit die aanbied van volledigemetaalbewerkingsoplossingsaan streekvervaardigers. Deur betroubare CNC-portaalfreesmasjiene van gevestigde Chinese groepfabrieke te verkry, kan invoerders eindgebruikers voorsien van hoogs gekonfigureerde, koste-effektiewe toerusting wat met tradisionele Europese of Japannese handelsmerke in prestasie meeding, terwyl die toetredeversperring verlaag word.
Watter tegniese spesifikasies moet kopers vergelyk
Die evaluering van 'n CNC-portaalfreesmasjien vereis 'n noukeurige ontleding van spesifikasies om te verseker dat die toerusting ooreenstem met die geprojekteerde vervaardigingsvereistes. Aankopespesialiste moet verder as basiese afmetings kyk om die wisselwerking tussen spilkrag, asbeweging en strukturele ontwerp te verstaan. 'n Wanverhouding in hierdie spesifikasies kan lei tot versnelde gereedskapslytasie, suboptimale oppervlakafwerkings of beperkende produksieknelpunte.
Omdat hierdie masjiene getaak is om werkstukke wat etlike tonne weeg te hanteer, is die fundamentele ingenieurswese van die basis en kolomme net so krities soos die elektroniese beheerstelsels. Kopers moet hierdie tegniese parameters vergelyk met hul mees veeleisende gebruiksgevalle.
Watter masjienparameters is die belangrikste
Die primêre parameters wat 'n masjien se vermoë bepaal, is die X-, Y- en Z-asbewegings en die maksimum tafelladingskapasiteit. Swaargewigmodelle bied tipies X-asbewegings wat begin by 2 000 mm en verder as 10 000 mm strek, wat buitengewoon lang strukturele komponente akkommodeer. Tafelladingskapasiteite moet noukeurig ondersoek word; 'n standaardgradering van 10 000 kg is voldoende vir die meeste giet- en vormtoepassings, terwyl swaar industriële energiekomponente tafels benodig wat vir 30 000 kg gegradeer is.
Spilspesifikasies is ewe belangrik. Kopers moet kies tussen hoëspoed-spindels (bv. 12 000 tot 24 000 RPM) vir aluminium-lugvaartonderdele en hoëwringkrag-ratspindels (bv. 4 000 tot 6 000 RPM met 30 tot 45 kW krag) vir die sny van geharde staal en titanium. Hierdie keuse beïnvloed die masjien se veelsydigheid en siklustye direk.
Hoe om struktuur en tipe geleiding te vergelyk
Die keuse tussen boksbane en lineêre geleidingsbane bepaal die masjien se dinamiese gedrag. Boksbane behels soliede metaal-tot-metaal kontakoppervlaktes, wat superieure demping en rigiditeit bied vir swaar onderbroke snitte. Hulle is egter oor die algemeen beperk tot stadiger vinnige deurgangsnelhede, tipies rondom 10 tot 12 m/min.
Omgekeerd gebruik roltipe lineêre geleidingsbane rolelemente om wrywing te verminder, wat vinnige deurgangsnelhede van 24 m/min of hoër moontlik maak. Hierdie konfigurasie is ideaal vir hoëspoedbewerking en komplekse 3D-kontoerwerk waar vinnige rigtingveranderinge gereeld voorkom. Moderne portaalmasjiene gebruik dikwels 'n hibriede benadering, wat rolgeleidingsbane op die X- en Y-asse vir spoed gebruik, en boksbane op die Z-as om rigiditeit te handhaaf tydens diep duikbewerkings.
Watter vergelykingskriteria ondersteun evaluering
Om verskillende modelle effektief te evalueer, moet verkrygingspanne 'n gestandaardiseerde vergelykingsmatriks gebruik. Hierdie benadering normaliseer die tegniese data oor verskeie verskaffervoorstelle en beklemtoon teenstrydighede tussen standaard- en opsionele kenmerke.
| Spesifikasiekategorie | Boksweg-konfigurasie | Lineêre geleidingsbaankonfigurasie | Tipiese Toepassing |
|---|---|---|---|
| Vinnige Deurgangspoed | 10 – 15 m/min | 20 – 30 m/min | Hoëspoed-kontoerwerk teenoor swaar ruwe bewerking |
| Vibrasiedemping | Hoog (Uitstekend vir harde metale) | Matig (Maak staat op rolelemente) | Titanium/Inconel teenoor Aluminium/Sagte Staal |
| Onderhoudsfrekwensie | Hoër (Vereis presiese smering) | Onder (verseëlde laerblokke) | Deurlopende swaardiens-siklusse |
| Posisioneringsakkuraatheid | ±0.008 mm / 300 mm | ±0.005 mm / 300 mm | Hoë-presisie vormmaak |
Deur hierdie kriteria toe te pas, kan kopers die masjien se meganiese profiel akkuraat in lyn bring met hul spesifieke toleransievereistes en produksievolumes.
Waar CNC-portaalfreesmasjiene gebruik word
Die ontplooiing van CNC-portaalfreesmasjiene strek oor makro-industriële sektore waar komponentgrootte en presisievereistes kruis. Hierdie massiewe platforms word nie gebruik vir hoë-volume, klein-onderdele draaiwerk nie, maar eerder vir hoë-waarde, lae-tot-medium volume vervaardiging waar 'n enkele werkstukversaking tot tienduisende dollars in geskrapte materiaal kan lei.
Deur spesifieke toepassings en omgewingsvereistes te verstaan, kan kopers die masjien se opsies konfigureer, soos verkoelingstelsels, spaandertransporteurs en gespesialiseerde spilaanhegsels.
Watter nywerhede dryf vraag aan
Die lugvaartbedryf is 'n primêre dryfveer van vraag, en gebruik 5-as-portaalfrese om komplekse vlerkbalke en rompskotte uit soliede aluminiumstawe te vorm. In hierdie sektor is dit van kritieke belang om 'n defekkoers onder 0.05% te handhaaf, wat masjiene met uitsonderlike termiese stabiliteit en volumetriese akkuraatheid vereis.
Net so maak die motorsektor staat op hierdie masjiene vir die produksie van groot stempelmatryse, vorms en swaar kommersiële voertuigonderdele soosvliegwieleen krukasse. Die energiesektor verteenwoordig ook 'n massiewe groeigebied; die bewerking van windturbine-nawe, grootskaalse kleppe en kernreaktorkomponente vereis die enorme tafelkapasiteite en hoë-wringkragvermoëns wat slegs 'n dubbelkolom-portaalstruktuur kan bied.
Hoe materiale, geometrie en toleransies seleksie beïnvloed
Die keuse van 'n portaalfrees word sterk beïnvloed deur die fisiese eienskappe van die teikenmateriaal. Die bewerking van taai legerings soos Inconel, geharde gereedskapstaal (HRC 50+) of titanium vereis maksimum strukturele rigiditeit om gerammel te voorkom, wat die gebruik van boksbane en hoë-wringkrag-rat-aangedrewe spilpunte dikteer.
Geometrie en toleransies speel ook 'n sentrale rol. Wanneer lugvaarttoebehore of komplekse inspuitvorms vervaardig word, moet die masjien streng posisioneringstoleransies handhaaf, wat dikwels binne ±0.005 mm moet wees, met 'n herhaalbaarheid van ±0.003 mm oor 'n massiewe werksomvang. Om dit te bereik, moet kopers verseker dat die masjien toegerus is met lineêre skale, termiese kompensasiesagteware en hoë-resolusie roterende enkodeerders om die fisiese uitsetting en sametrekking van die masjienbed tydens lang snysiklusse teen te werk.
Hoe om CNC-portaalfreesmasjienverskaffers te beoordeel
Die verkryging van 'n CNC-portaalfreesmasjien, veral van internasionale markte, vereis 'n streng verskafferassesseringsprotokol. Kopers koop nie bloot 'n stuk toerusting nie; hulle gaan 'n langtermynvennootskap aan wat hul produksievermoëns vir 'n dekade of langer sal beïnvloed. Om met professionele oorsese bemarkingsentrums te skakel wat betroubare Chinese groepfabrieke verteenwoordig, kan beduidende kostevoordele oplewer, mits die verskaffer se geloofsbriewe deeglik gekeur word.
Risikobeperking tydens die verkrygingsfase verseker dat die afgelewerde masjien aan die beloofde tegniese spesifikasies voldoen en dat die logistieke kompleksiteite van die vervoer van swaar masjinerie sonder duur vertragings bestuur word.
Wat verkrygingspanne moet verifieer
Aankopespanne moet die verskaffer se vervaardigingskapasiteit, kwaliteitsbeheer-infrastruktuur en historiese uitvoervolume verifieer. Die versoek om dokumentasie vir ISO 9001-sertifisering en CE-nakoming is 'n verpligte basislyn. Verder moet kopers die verskaffer se voorsieningsketting vir kritieke komponente ondersoek; masjiene wat hoogaangeskrewe CNC-beheerders (bv. FANUC, Siemens, Heidenhain) en presisie-laers (bv. SKF, NSK) gebruik, dui op 'n verbintenis tot betroubaarheid.
Dit is ook van kardinale belang om die verskaffer se ingenieursondersteuningsvermoëns te verifieer. 'n Betroubare vennoot moet omvattende voorverkoopkonsultasie aanbied, insluitend tydstudies en toebehore-ontwerp, om die masjien se vermoë om die koper se spesifieke werkstukportefeulje te hanteer, te bewys.
Hoe om MOQ, levertyd, versending en installasie te evalueer
Gegewe die skaal van hierdie masjiene, is die Minimum Bestelhoeveelheid (MOQ) universeel een eenheid. Leweringstye is egter 'n kritieke faktor in projekbeplanning. Standaardkonfigurasies kan 90 tot 120 dae benodig vir montering en toetsing, terwyl hoogs aangepaste5-as modellekan levertye tot 180 dae of meer stoot.
Versending en installasie bied enorme logistieke uitdagings. Portaalmeule moet uitmekaar gehaal en verskeep word met behulp van plat rakke of oopdak-verskepingshouers. Kopers moet die verskaffer se verpakkingsprotokolle evalueer en verseker dat kritieke oppervlaktes beskerm word met roeswerende bedekkings en vakuumverseëlde versperrings. By aankoms neem installasie en inbedryfstelling tipies twee tot vier weke, wat 'n duidelike ooreenkoms noodsaak oor of die verskaffer fabriekstegnici sal stuur of op gelokaliseerde diensvennote sal staatmaak.
Watter nakomings- en risikobeheerkontrolepunte is belangrik
Om die kapitaalbelegging te beskerm, moet verkrygingskontrakte streng voldoenings- en risikobeheerkontrolepunte insluit. 'n Verpligte Fabrieksaanvaardingstoets (FAT) moet voor versending uitgevoer word, wat vereis dat die masjien 'n toetssnit op 'n monsterwerkstuk uitvoer om die spiluitloop (tipies <0.002 mm) en geometriese akkuraatheid te verifieer.
| Assesseringskriterium | Maatstafstandaard | Potensiële Rooi Vlag |
|---|---|---|
| Gehaltesertifisering | ISO 9001, CE-merk | Onverifieerbare of vervalde sertifikate |
| Komponentnaspeurbaarheid | Vlak 1 globale handelsmerke (Beheerders, Guideways) | Ongemerkte of gepatenteerde generiese elektronika |
| Aanvaardingstoetsing | Gedokumenteerde FAT & SAT met laserkalibrasie | Weiering om inspeksie deur 'n derde party voor versending toe te laat |
| Waarborgvoorwaardes | 12-24 maande wat onderdele en arbeid dek | Dubbelsinnige klousules rakende internasionale diensdekking |
Na die FAT verseker 'n Terrein-aanvaardingstoets (SAT) by die koper se fasiliteit dat die masjien geen belyningsprobleme tydens vervoer ondervind het nie. Die vasstelling van duidelike betalingsterme gekoppel aan hierdie mylpale – soos 30% deposito, 60% na FAT en 10% na SAT – bied die nodige finansiële hefboomwerking.
Hoe om die regte CNC-portaalfreesmasjien te kies
Om die finale keuringsproses vir 'n CNC-portaalfreesmasjien te navigeer, word tegniese vereistes met kommersiële realiteite saamgevoeg. Die doelwit is om 'n oplossing te identifiseer wat nie net aan onmiddellike produksietoleransies voldoen nie, maar ook die skaalbaarheid en duursaamheid bied wat vir toekomstige vervaardigingsbehoeftes benodig word.
Deur die koopproses deur 'n formele evalueringsraamwerk te struktureer, kan verkrygingspanne mededingende aanbiedinge objektief vergelyk, en verder as basiese pryse beweeg om die Totale Koste van Eienaarskap (TCO) te verstaan.
Watter stap-vir-stap koopproses om te volg
Die koopproses moet begin met 'n omvattende interne behoefte-analise, wat die maksimum werkstukomhulsel, materiaalhardheid en vereiste deurset definieer. Hierdie data vorm die basis van 'n Versoek om Voorstel (RFP) wat aan gekeurde verskaffers versprei word. Sodra voorstelle ontvang is, moet spanne 'n tegniese nivelleringsoefening uitvoer om te verseker dat alle kwotasies ekwivalente opsies insluit, soos deur-spil koelmiddel (TSC), gereedskap raakprobes en spaanbestuurstelsels.
Na die tegniese oorsig moet kopers lewendige demonstrasies of videovalidasies van soortgelyke masjiene in werking aanvra. Die laaste stappe behels die onderhandeling van die kommersiële kontrak, die finalisering van die FAT/SAT-protokolle en die koördinering van terreinvoorbereiding, wat dikwels die giet van gespesialiseerde betonfondamente behels om die geweldige gewig en dinamiese laste van die portaalstelsel te ondersteun.
Hoe om verskaffersvoorstelle en na-verkope ondersteuning te vergelyk
Die vergelyking van verskaffersvoorstelle vereis 'n kritiese blik op na-verkope ondersteuning en waarborgstrukture.
Belangrike punte
- Groothandelverkryging en voorsieningskettingimplikasies vir CNC-portaalfreesmasjien
- Spesifikasies, voldoening en kommersiële terme wat kopers moet valideer
- Uitvoerbare aanbevelings vir verspreiders en verkrygingspanne
Gereelde vrae
Wat is die hoofvoordeel van 'n CNC-portaalfreesmasjien?
Dit masjineer groot, swaar onderdele met hoër rigiditeit en laer vibrasie, wat help om akkuraatheid tydens diep snitte te handhaaf en veelvuldige opstellings te verminder.
Watter nywerhede trek die meeste voordeel uit CNC-portaalfreesmasjiene?
Motor-, lugvaart-, vormvervaardigings-, energie- en swaar toerustingvervaardigers trek die meeste voordeel wanneer hulle oorgrootte komponente of multi-ton werkstukke bewerk.
Watter spesifikasies moet kopers eerste vergelyk?
Begin met X/Y/Z-beweging, tafellas, spiltipe, spilkrag en geleidingsbaanontwerp. Pas dit by jou grootste onderdele en die sterkste materiale.
Moet ek boksbane of lineêre geleidingsbane kies?
Kies boksbane vir swaargewig, onderbroke snywerk en maksimum demping. Kies lineêre geleidingsbane vir vinniger beweging, hoër spoedbewerking en beter produktiwiteit op ligter snitte.
Waarom OTURN Masjinerie oorweeg vir 'n portaalfreesoplossing?
OTURN bied koste-effektiewe CNC-portaal- en masjineringsoplossings van Chinese groepfabrieke, met konfigurasieondersteuning, breë masjienopsies en oorsese diensbystand.
Plasingstyd: 16 Apr-2026