


Waarom hoë-presisie CNC saak maak
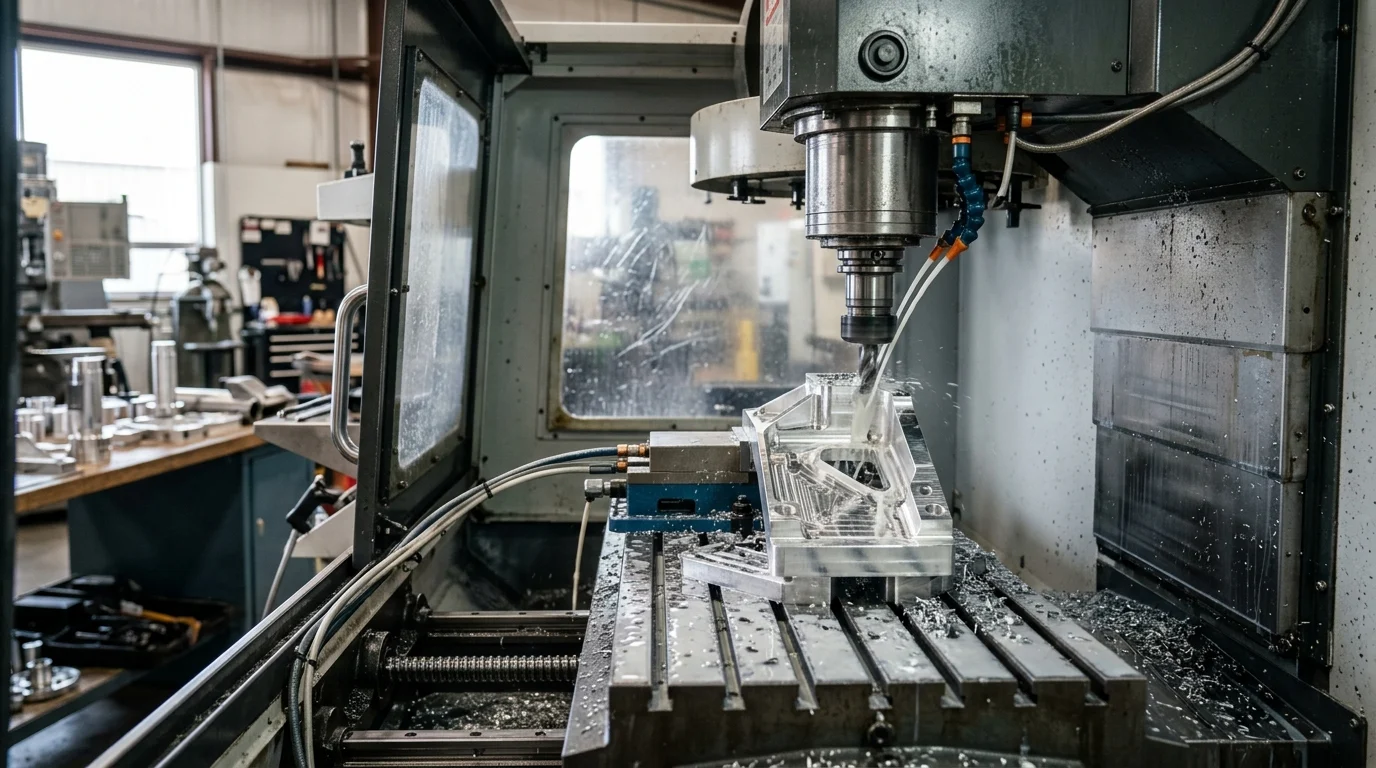
In die moderne vervaardigingslandskap,hoë-presisie CNC-masjineriehet oorgeskakel van 'n nisvereiste na 'n basislynstandaard vir globale mededingendheid. Vir verkrygingspanne en groothandelkopers gaan die verkryging van toerusting wat in staat is tot mikronvlak-akkuraatheid nie meer net daaroor om aan tegniese spesifikasies te voldoen nie; dit is 'n strategiese maneuver om winsmarges te beskerm en die betroubaarheid van die voorsieningsketting te verhoog.
Wanneer toleransies so nou soos ±0.001 mm tot ±0.005 mm hanteer word, is die foutmarge feitlik onbestaande. Belegging in hoë-presisie-infrastruktuur beïnvloed direk 'n vervaardiger se vermoë om produksie te skaal terwyl streng internasionale kwaliteitsstandaarde nagekom word.
Impak op deurset en skrootvermindering
Die operasionele impak van hoë-presisie CNC-masjiene is die sigbaarste in deursetmetrieke en skrootvermindering. Ou of lae-styfheidstoerusting ly dikwels aan termiese vervorming en vibrasie, wat lei tot skrootkoerse wat maklik 4% tot 6% kan oorskry in komplekse metaalbewerkingslopies. Deur op te gradeer na masjiene wat op mikronvlak geskik is, kan fasiliteite defekkoerse tot onder 0.5% verlaag.
Verder elimineer superieure presisie die behoefte aan sekondêre afwerkingsoperasies, soos handmatige polering of sekondêre slyp. Hierdie konsolidasie van bedrywighede verhoog die algehele toerustingeffektiwiteit (OEE) aansienlik en verkort siklustye, wat dit moontlik maakproduksielyns om hoër uitset per skof te lewer.
Nywerhede wat mikronvlak-akkuraatheid benodig
Sekere vervaardigingsektore werk onder streng regulatoriese en veiligheidsraamwerke wat mikronvlak-presisie vereis. In die lugvaartbedryf benodig turbinelemme en strukturele komponente presiese geometriese toleransies om uiterste aërodinamiese spanning te weerstaan. Net so maak die mediese toerustingsektor staat op hoë-presisie 5-as-bewerkingsentrums om ortopediese inplantings en chirurgiese instrumente te produseer waar oppervlakafwerking en dimensionele akkuraatheid krities is vir biokompatibiliteit.
Die motor- en swaar masjineriesektore vereis ook streng standaarde vir komponente soos wielnawe, krukasse, vliegwiele en hidrouliese kleppe. Vir hierdie toepassings moet Vlak 1- en Vlak 2-verskaffers stewige, hoëspoed-CNC-draai- en freesentrums ontplooi om naatlose montering en langtermyn meganiese betroubaarheid te verseker.
Hoe kopers toleransievereistes moet definieer
Aankopers moet duidelik onderskei tussen verskillende akkuraatheidsmaatstawwe wanneer hulle met verskaffers kommunikeer. Kopers moet vereistes definieer deur ISO 230-2-standaarde te gebruik, wat eksplisiet "posisioneringsakkuraatheid" (dikwels gemik op 0.004 mm tot 0.008 mm) skei van "herhaalbaarheid" (tipies vereis teen 0.002 mm tot 0.005 mm).
'n Algemene valkuil in toerustingverkryging is die aanvaarding van veralgemeende toleransie-eise sonder om die operasionele omgewing te spesifiseer. Kopers moet hul vereistes definieer gebaseer op die materiaal wat bewerk word (bv. titanium teenoor aluminium), verwagte spilbelastings en die termiese toestande van die fabrieksvloer, en verseker dat die verskaffer hierdie toleransies onder werklike produksietoestande waarborg.
Masjienontwerpfaktore wat akkuraatheid dryf
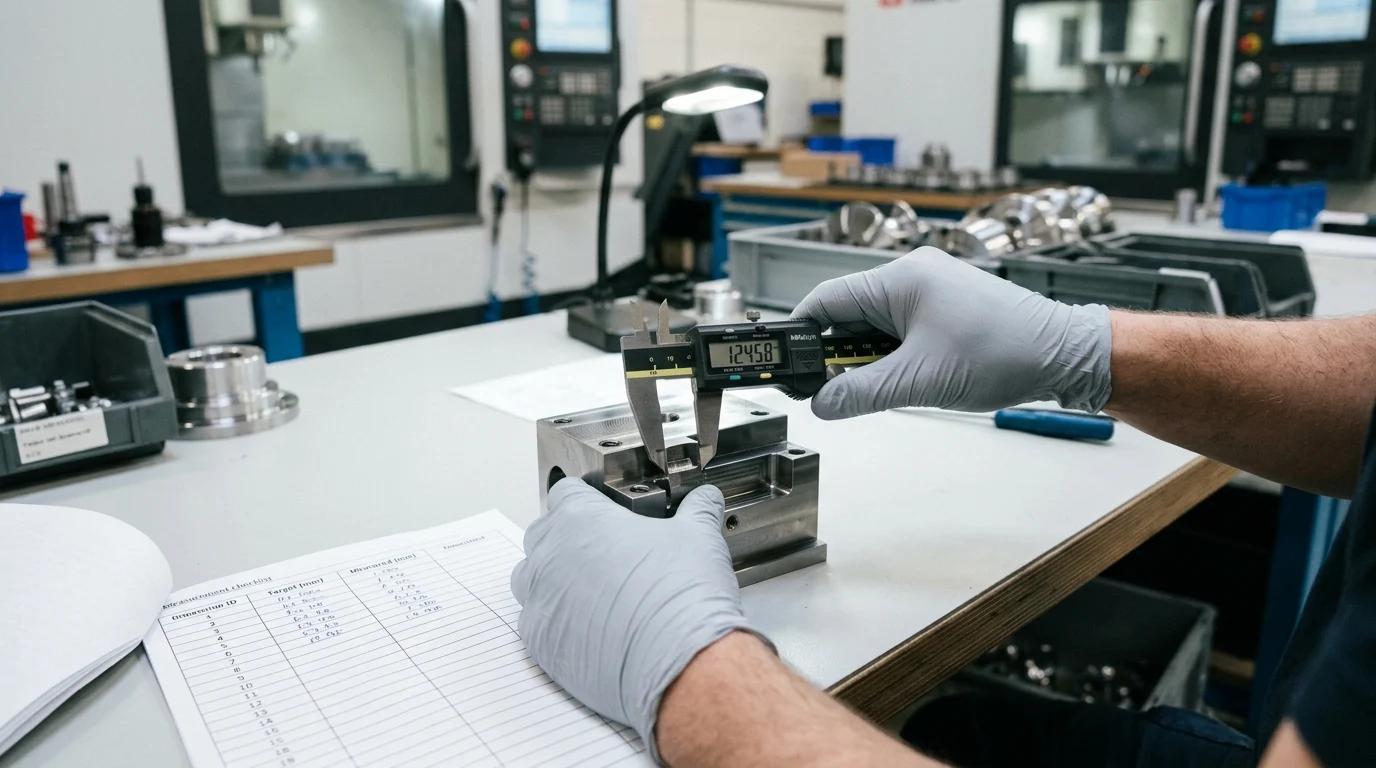
Sagteware en beheerstelsels, hoewel krities, kan nie vergoed vir 'n swak meganiese fondament nie. Mikronvlak-akkuraatheid word fundamenteel bepaal deur die fisiese ontwerp, massa en strukturele integriteit van die CNC-masjien. Verskaffingspanne moet die onderliggende argitektuur van die toerusting evalueer om te verseker dat dit presisie kan handhaaf tydens swaar snysiklusse oor 'n lewensduur van meer as een jaar.
Styfheid, termiese stabiliteit en spilkwaliteit
Styfheid begin met die masjienbed. Hoë-presisie masjiene gebruik tipies hoëgraadse Meehaniet gietyster of polimeerbetonbasisse, wat uitsonderlike vibrasie-absorpsie en strukturele stabiliteit bied in vergelyking met standaard staalsweiswerk. Hierdie styfheid verhoed gereedskapdebuiging tydens hoë-toevoerbewerkings.
Termiese stabiliteit is ewe belangrik. Spindels wat teen 12 000 tot 24 000 RPM roteer, genereer geweldige hitte, wat mikro-uitsettings in die masjienraam kan veroorsaak. Premium CNC-masjiene integreer gevorderde termiese kompensasiestelsels, insluitend spilkoelers en koelmiddel-deur-balskroefontwerpe, om strukturele ewewig te handhaaf. Hoëgehalte-spindels moet 'n uitloop van minder as 2 mikron toon om superieure oppervlakafwerkings te waarborg.
Sleutelspesifikasies wat verkrygingspanne moet vergelyk
Wanneer verskaffervoorstelle vergelyk word, moet verkrygingspanne verder as die basisprys kyk en spesifieke meganiese en elektriese spesifikasies analiseer. Die keuse van lineêre geleidingsbane (rol teenoor bal) of tradisionele boksbane bepaal die masjien se balans tussen spoed en swaar snyvermoë.
| Spesifikasiekategorie | Standaard CNC-vermoë | Hoë-presisie CNC-vermoë | Impak op Produksie |
|---|---|---|---|
| Posisioneringsakkuraatheid | ±0.010 mm | ±0.004 mm | Elimineer sekondêre afwerkingsbedrywighede |
| Herhaalbaarheid | ±0.008 mm | ±0.002 mm | Verseker konsekwentheid van bondel tot bondel |
| Spiluitloop | < 5 mikron | < 2 mikron | Maksimeer gereedskapslewe en oppervlakafwerking |
| Vinnige Deurgangspoed | 24 m/min | 36 – 48 m/min | Verminder nie-snytyd en verhoog deurset |
| Beheerresolusie | 1 mikron | 0.1 mikron (nanometerbeheer) | Maak ultra-gladde kontoering in vormmaak moontlik |
Daarbenewens moet kopers die wringkragkurwes van die spilmotors en die stootkrag van die servo-asse vergelyk. Hierdie kwantitatiewe statistieke bied 'n duideliker beeld van hoe die masjien sal presteer onder die druk van aggressiewe metaalverwyderingstempo's.
Wanneer om vertikale, horisontale, portaal- of draaimasjiene te kies
Die keuse van die regte masjienargitektuur hang sterk af van die werkstukafmetings, bondelgroottes en vereiste siklustye. Vertikale bewerkingsentrums (VMC's) bied uitstekende veelsydigheid en laer beleggingskoste, wat hulle ideaal maak vir plat onderdele, vormvervaardiging enalgemene metaalbewerkingHorisontale Bewerkingsentrums (HMC's) blink uit in hoëvolumeproduksie; hul grafsteenbevestigings en uitstekende spaanafvoer maak hulle die voorkeurkeuse vir komplekse motorgietstukke soos enjinblokke en kleppe.
Vir massiewe komponente wat langer is as 2 000 mm—soos lugvaartskotte of swaar spoorwegonderdele—Gantry- of dubbelkolombewerkingsentrumsbied die nodige strukturele spanwydte en rigiditeit. Alternatiewelik, wanneer daar met silindriese onderdele gewerk word wat gelyktydige frees en draai vereis, verminder multitaak-draaisentrums of 5-as-bewerkingsentrums opsteltye en minimaliseer die toleransiestapelfoute wat voorkom wanneer onderdele tussen verskeie enkeldoelmasjiene verskuif word.
Hoe om CNC-akkuraatheid te valideer voor bestelling
Aankopespanne kan nie net op bemarkingsbrosjures staatmaak om mikronvlak-vermoëns te bevestig nie. Die validering van 'n CNC-masjien se akkuraatheid vereis 'n streng, datagedrewe benadering voor versending. Die vestiging van 'n streng Fabrieksaanvaardingstoets (FAT) protokol verseker dat die toerusting aan alle kontraktuele spesifikasies voldoen voordat die finale balansbetaling vrygestel word.
Inspeksiemetodes, toetssnitte en aanvaardingskriteria
Die goue standaard vir die validering van CNC-geometrie is laserinterferometertoetsing, wat die lineêre posisionering en helling-/gierfoute oor die hele beweging van die asse karteer. Verskaffers moet dokumentasie verskaf wat bewys dat die masjien aan ISO- of JIS-akkuraatheidstandaarde voldoen. Daarbenewens is balstaaftoetsing van kritieke belang vir die beoordeling van gelyktydige multi-as-interpolasie; 'n sirkelvormige fout van minder as 0.005 mm word tipies verwag vir hoë-presisie-modelle.
Benewens statiese metings, moet kopers toetssnitte verpligtend maak. Die NAS 979 "sirkel-diamant-vierkant"-toets is 'n universeel erkende maatstaf. Die voltooide toetsstuk moet op 'n gekalibreerde koördinaatmeetmasjien (CMM) gemeet word om te verifieer dat die dinamiese snyprestasie die statiese akkuraatheidseise weerspieël.
Hoe om verskaffersvermoë en aanpassing te assesseer
Die beoordeling van 'n verskaffer gaan verder as om 'n enkele masjien te evalueer; dit behels die ouditering van hul ingenieursdiepte en gehaltebeheer-infrastruktuur. Globale kopers moet die verskaffer se ISO 9001-sertifisering verifieer en virtuele of derdeparty-fabriekoudits aanvra om hul monteeromgewings te inspekteer. Hoë-presisie-masjiene moet in temperatuurbeheerde fasiliteite (gewoonlik gehou teen 20°C ± 1°C) gemonteer word om termiese uitbreiding tydens die skraap- en belyningsfases te voorkom.
Verder moet verskaffers die vermoë demonstreer om bedryfspesifieke oplossings te bied. Dit sluit in die aanpassing van draaitafels, die integrasie van robotiese laai-/aflaaistelsels, en die ontwerp van gespesialiseerde hidrouliese toebehore wat op die koper se presiese metaalbewerkingsvereistes afgestem is.
Kommersiële terme: MOQ, levertyd, opleiding en waarborg
Kommersiële terme vir hoëwaarde-kapitaaltoerusting vereis noukeurige onderhandeling om koperrisiko te verminder. Terwyl die Minimum Bestelhoeveelheid (MOQ) gewoonlik een eenheid is, moet kopers wat veelvuldige eenhede vir 'n hele produksielyn bestel, oor gestapelde afleweringskedules onderhandel. Leweringstye vir hoë-presisie CNC-masjiene wissel tipies van 60 tot 120 dae, sterk afhanklik van die kompleksiteit van persoonlike outomatisering en beheerderkonfigurasies (bv. Fanuc, Siemens of Heidenhain).
Waarborg en opleiding is ononderhandelbare elemente. 'n Standaard kommersiële waarborg behoort onderdele en arbeid vir 12 tot 24 maande te dek. Omdat die bedryf van hoë-presisie, 5-as, of multi-taak masjiene gespesialiseerde vaardighede vereis, moet die koopkontrak omvattende opleiding insluit—dikwels 1 tot 2 weke se onderrig op die perseel wat gevorderde programmering, botsingsvermyding en roetine-instandhouding dek.
Handels-, Logistiek- en Nakomingsrisiko's
Grensoorskrydende verkryging van swaar industriële masjinerie bring 'n komplekse web van logistieke, finansiële en regulatoriese uitdagings mee. 'n Hoë-presisie CNC-masjien is 'n delikate instrument wat in 'n massiewe gietysterliggaam omhul is, wat dikwels tussen 5 000 kg en meer as 30 000 kg weeg. Die beskerming van hierdie bate van die fabrieksvloer tot die finale installasieterrein vereis noukeurige beplanning.
Verpakkings-, hanterings-, krat- en versendingsrisiko's
Die fisiese kwesbaarhede tydens vervoer is beduidend. Hoë humiditeit, soutbelaaide seelug en ernstige meganiese skokke kan die masjien se elektronika en presisiegeleidingsbane in gevaar stel. Toerusting moet in vakuumverseëlde aluminiumfoelie met industriële droogmiddels toegedraai word om oksidasie te voorkom.
Kratte moet van swaargewig, staalversterkte houtstrukture gebruik maak wat voldoen aan ISPM 15-standaarde vir internasionale verskeping. Om aanspreeklikheid tydens vervoer te verseker, moet verkrygingspanne die installering van skokmonitors en kantelaanwysers op die krat verpligtend maak. Indien 'n houer 'n impak van meer as 50G ervaar, sal hierdie aanwysers potensiële verborge skade aan die spillagers of lineêre relings aandui voordat die masjien selfs uitgepak word.
Vereiste dokumentasie en elektriese voldoening
Vertragings in doeaneverklaring kan ernstige demurrage-koste tot gevolg hê en produksietydlyne ontwrig. Invoerders moet verseker dat alle kommersiële fakture, paklyste en vrachtbriewe perfek in lyn is met die geharmoniseerde stelsel (HS) kodes vir CNC-masjinerie. Boonop moet die toerusting aan streeksregulatoriese en veiligheidsnakomingstandaarde voldoen.
Vir die Europese mark moet masjiene egte CE-merk dra, wat voldoen aan die Masjinerierichtlijn (2006/42/EG) en die Elektromagnetiese Verenigbaarheidsrichtlijn (EMC). Vir Noord-Amerika is UL- of CSA-sertifisering vir die elektriese kabinet gewoonlik verpligtend. Kopers moet ook hul fasiliteit se elektriese infrastruktuur duidelik spesifiseer voor vervaardiging – soos 3-fase 380V/50Hz vir Europa en Asië, of 480V/60Hz vir die Verenigde State – om duur transformatorinstallasies na aflewering te vermy.
Totale landkoste, opbrengs op belegging en na-verkope ondersteuning
Die berekening van die Totale Landkoste (TLC) is noodsaaklik vir akkurate kapitaaluitgawebeplanning. Die FOB (Vry Aan Boord) prys van die masjien is slegs die beginpunt. Kopers moet rekening hou met seevrag (dikwels 8% tot 15% van die masjienkoste, afhangende van die vereistes vir platrak- of oopdakhouers), invoertariewe (wat kan wissel van 3% tot 25%), hawehanteringsfooie, binnelandse swaarvragvervoer en gespesialiseerde takeldienste wat vir installasie benodig word.
'n OmvattendeROI-analisemoet 'n terugbetalingstydperk van 18 tot 36 maande teiken, gedryf deur die verhoogde deurset en verminderde skrootkoerse wat vroeër bespreek is. Laastens moet kopers waarborge rakende na-verkope ondersteuning verseker. Vennootskap met verskaffers wat oorsese bemarkings- en verkoopsentrums onderhou, verseker toegang tot gelokaliseerde onderdele, vinnige tegniese probleemoplossing en geminimaliseerde masjienonderbrekingstyd.
Hoe verkrygingspanne 'n verskaffer moet kies
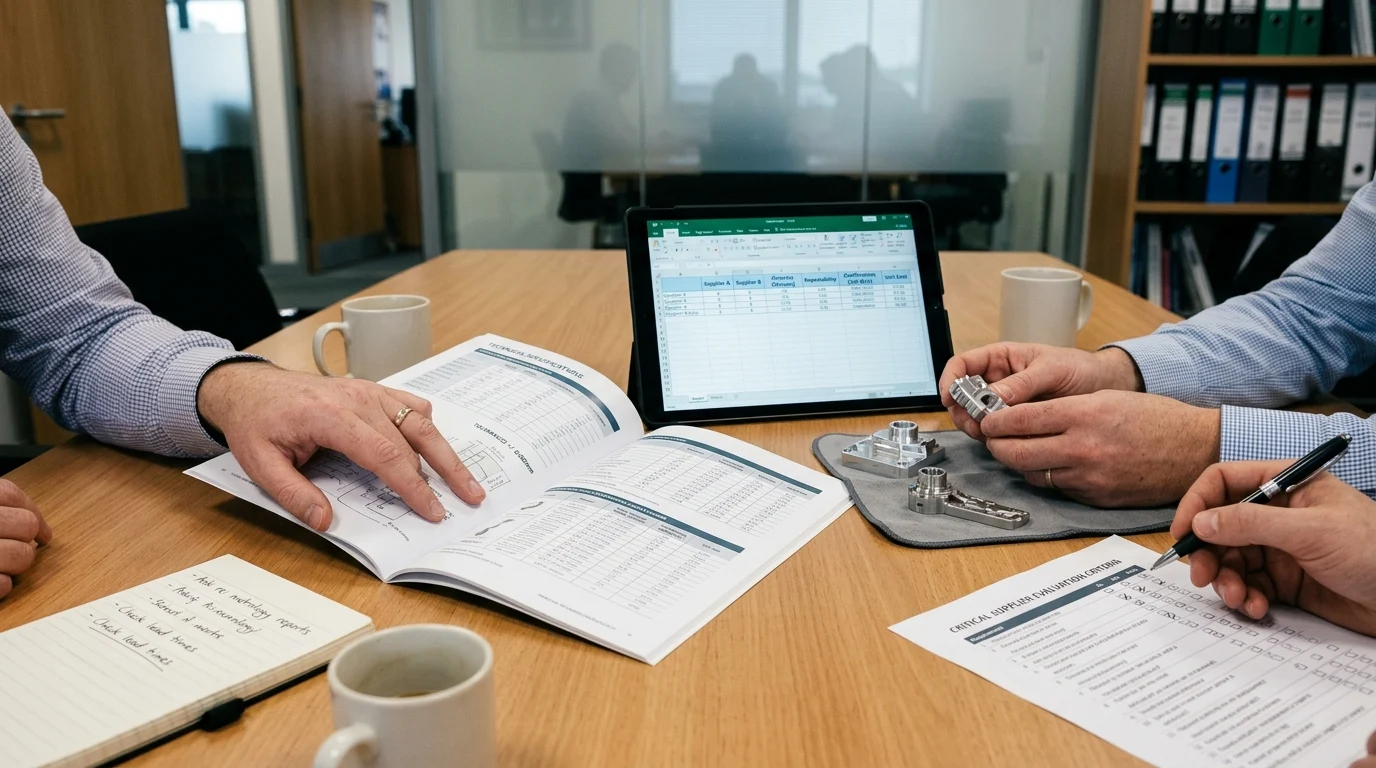
Die keuse van die regte verskaffer vir hoë-presisie CNC-masjinerie is 'n strategiese besluit wat veel verder strek as om die laagste aanvanklike aankoopprys te verseker. Aankoopspanne moet kapitaalbelegging balanseer teen langtermyn-operasionele betroubaarheid, tegniese ondersteuning en die verskaffer se bewese rekord in die lewering van mikronvlak-metaalbewerkingsoplossings.
Verskafferkeuseraamwerk vir prys, presisie en risiko
Om potensiële vervaardigingsvennote objektief te vergelyk, moet verkrygingspanne 'n gestruktureerde verskaffersevalueringsraamwerk gebruik. Dit verminder subjektiewe vooroordeel en verseker dat alle kritieke risiko- en prestasiefaktore gekwantifiseer word.
| Evalueringskriteria | Gewig | Sleutelmetrieke en aanwysers | Minimum Aanvaarbare Standaard |
|---|---|---|---|
| Tegniese vermoë | 35% | Spiluitloop, posisioneringsakkuraatheid, gietystergraad | ISO 230-2-nakoming, <2μm uitloop |
| Gehalteversekering | 25% | CMM toets sny verifikasie, laser kalibrasie data | Gedokumenteerde FAT, ISO 9001-fasiliteit |
| Totale Koste van Eienaarskap | 20% | FOB-prys, onderdelekoste, energie-doeltreffendheid | Duidelike TLC-uiteensetting, standaardkomponente |
| Na-verkope en logistiek | 20% | Waarborgduur, gelokaliseerde diens, ISPM 15 verpakking | 12 maande waarborg, toegang tot oorsese diens |
Deur hierdie matriks toe te pas, kan kopers verskaffers uitfilter wat aggressiewe pryse bied, maar hoeke afsny op kritieke komponente soos balskroewe, servomotors of termiese kompensasiestelsels – kompromieë wat onvermydelik lei tot verswakte akkuraatheid en voortydige masjienversaking.
Belyning van verkrygingsbesluite met besigheidsdoelwitte
Uiteindelik moet verkrygingsbesluite ooreenstem met die breër besigheidsdoelwitte van die vervaardigingsonderneming.
Belangrike punte
- Groothandelverkryging en voorsieningskettingimplikasies vir hoë-presisie CNC
- Spesifikasies, voldoening en kommersiële terme wat kopers moet valideer
- Uitvoerbare aanbevelings vir verspreiders en verkrygingspanne
Gereelde vrae
Watter toleransie moet kopers spesifiseer vir hoë-presisie CNC-masjiene?
Definieer beide posisioneringsakkuraatheid en herhaalbaarheid afsonderlik, ideaal gesproke volgens ISO 230-2. Vir mikronvlakwerk, teiken ongeveer 0.004–0.008 mm posisionering en 0.002–0.005 mm herhaalbaarheid onder werklike werkswinkeltoestande.
Watter masjienkenmerke beïnvloed die akkuraatheid op mikronvlak die meeste?
Prioritiseer hoë rigiditeit, termiese stabiliteit, lae spiluitloop en vibrasie-absorpsie. Soek na gietysterstrukture, kwaliteitspindels, termiese kompensasie en geleidingsbaanontwerpe wat by jou snylas pas.
Hoe kan OTURN Masjinerie help om die regte hoë-presisie CNC by my onderdele te pas?
OTURN kan geskikte draaibanke, bewerkingsentrums, 5-as-, gantry- of spesiale masjiene aanbeveel gebaseer op u materiale, toleransies, onderdeelgrootte en produksievolume.
Watter nywerhede benodig tipies mikronvlak CNC-akkuraatheid?
Lugvaart-, mediese, motor- en presisie-industriële onderdele vereis dit dikwels. Algemene voorbeelde sluit in inplantings, turbine-onderdele, wielnawe, krukasse, kleppe en vormkomponente.
Hoe verminder 'n hoë-presisie CNC-masjien afval en koste?
Beter rigiditeit en termiese beheer verminder dimensionele drywing, vibrasie en herbewerking. Dit kan skroot dramaties verminder, sekondêre afwerking verminder, siklustye verkort en opbrengs op belegging verbeter.
Plasingstyd: 16 Apr-2026