


Waarom hoë-presisie-bewerking vir industriële kopers saak maak
In industriële vervaardiging het die definisie van "aanvaarbare toleransie" drasties vernou. Hoë-presisie-bewerking bepaal nou roetinegewys dimensionele akkuraatheid wat wissel van ±0.001 mm tot ±0.005 mm. Vir B2B-verkrygingsprofessionele persone is die verkryging van komponente op hierdie mikronvlak nie meer 'n ingenieursluukse nie, maar 'n streng operasionele basislyn.
Die verkryging van hierdie hoogs akkurate onderdele vereis 'n ingewikkelde begrip van hoe nou toleransies die totale koste van eienaarskap, doeltreffendheid van die monteerlyn en betroubaarheid van die eindproduk beïnvloed. Wanneer toleransies nouer word, nader die foutmarge in die uitvoering van die voorsieningsketting nul.
Impak op onderdeelprestasie en toleransies
Die wiskundige korrelasie tussen onderdeeltoleransie en meganiese werkverrigting is absoluut. Wanneer komponente met mikronvlak-akkuraatheid bewerk word, daal die wrywingskoëffisiënte in ooreenstemmende dele aansienlik, wat termiese agteruitgang en meganiese slytasie verminder. In vloeistofdinamika-toepassings, soos hoëdruk-hidrouliese kleppe, voorkom die handhawing van 'n geometriese toleransie van 2 mikron mikrolekkasies wat andersins tot katastrofiese stelselfoute kan lei.
Verder verminder presisiebewerking monteringsvariasies, wat die behoefte aan handmatige vulplaatjies of handmatige passing op die produksielyn effektief uitskakel. Hierdie presisiegedrewe uitruilbaarheid kan die deurset met tot 25% versnel en die gemiddelde tyd tussen mislukkings (MTBF) van die finale meganiese montering met 30% tot 40% verleng.
Nywerhede wat mikronvlak-akkuraatheid benodig
Terwyl baie sektore voordeel trek uit gevorderde CNC-bewerking, is sekere nywerhede struktureel afhanklik van akkuraatheid op mikronvlak om aan regulatoriese en veiligheidsstandaarde te voldoen. Lugvaartvervaardigers benodig turbinelemme en strukturele komponente wat uiterste termiese en kinetiese spanning sonder vervorming kan weerstaan. Die mediese toerustingsektor vereis foutlose oppervlakafwerkings en presiese afmetings vir ortopediese inplantings en chirurgiese robotika.
Net so maak die motorbedryf sterk staat op presisie-draaisentrums vir krukasse, wielnawe en brandstofinspuitstelsels om maksimum dryfstelsel-doeltreffendheid en emissie-nakoming te verseker.
| Nywerheid | Tipiese Komponent | Verdraagsaamheidsvereiste | Algemene Materiaal |
|---|---|---|---|
| Lugvaart | Turbinelemme, Aktuators | ±0,002 mm tot ±0,005 mm | Titanium, Inconel |
| Medies | Implantate, Chirurgiese Instrumente | ±0,001 mm tot ±0,003 mm | 316L Vlekvrye Staal, Kobaltchroom |
| Motorvoertuie | Krukasse, Brandstofinspuiters | ±0,005 mm tot ±0,010 mm | Gesmede staal, aluminiumlegerings |
| Energie | Klephuise, Rotors | ±0,005 mm tot ±0,015 mm | Dupleks vlekvrye staal |
Masjien-, Proses- en Metrologiefaktore
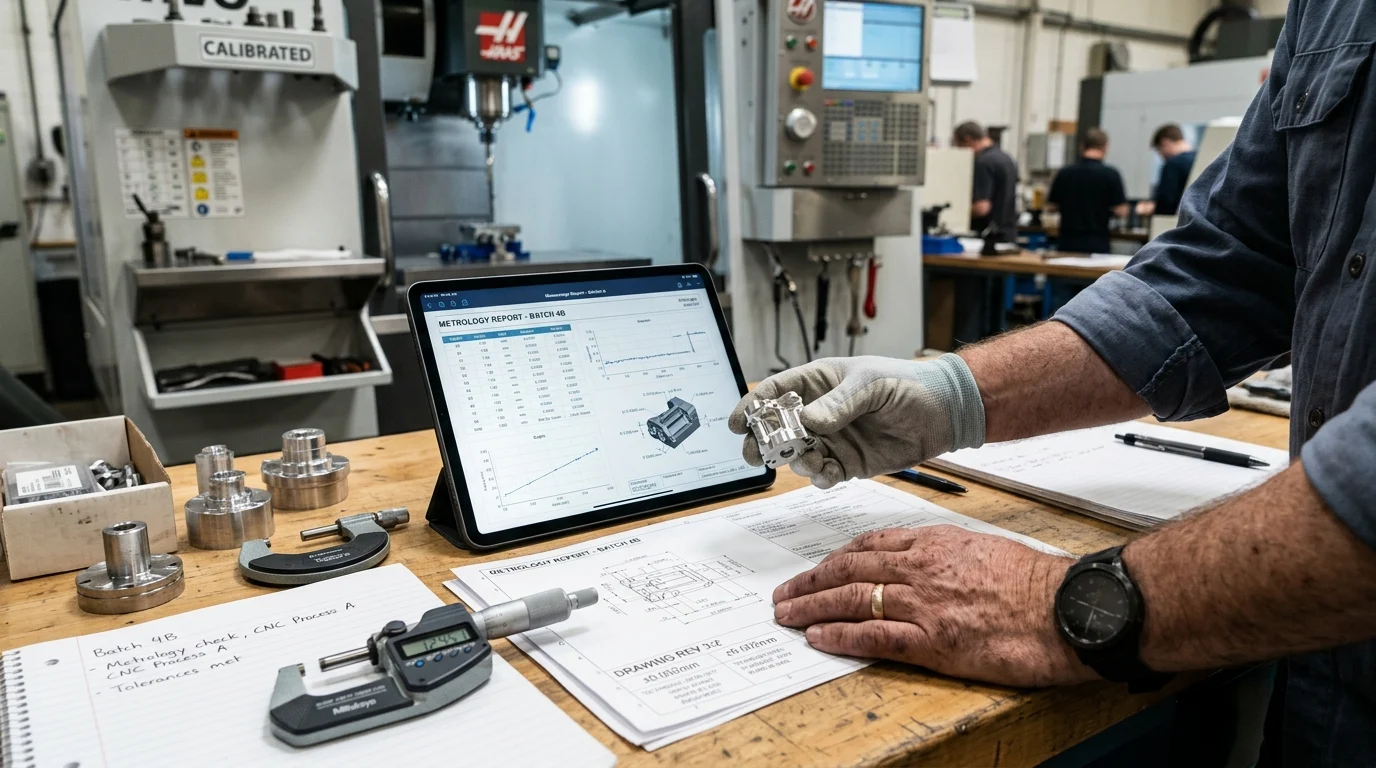
Om deurlopende akkuraatheid op mikronvlak te bereik, vereis dit 'n gesofistikeerde ekosisteem van gevorderde masjinerie, geoptimaliseerde snyprosesse en streng metrologie. Industriële kopers moet verder as basiese masjienspesifikasies kyk en die onderliggende argitektuur van 'n verskaffer se toerusting evalueer.
Hoë kwaliteit CNC-masjiengereedskap word gedefinieer deur hulhoë rigiditeit, superieure vibrasie-absorpsie en kompakte uitlegte. Hierdie fundamentele elemente is van kritieke belang vir die stabilisering van die snyomgewing tydens swaar materiaalverwydering of hoëspoed-afwerkingsbedrywighede.
CNC-masjienkonfigurasies vir presisiebewerking
Die konfigurasie van die CNC-masjien bepaal direk die bereikbare geometriese toleransie. Terwyl 3-as vertikale bewerkingsentrums geskik is vir eenvoudiger geometrieë, benodig komplekse komponente dikwels 5-as bewerkingsentrums of gespesialiseerde portaalboormasjiene. Deur gebruik te maak van5-as tegnologie, vervaardigers kan 'n onderdeel aan verskeie kante in 'n enkele opstelling bewerkstellig.
Deur die aantal opstellings van drie na een te verminder, word stapelfoute uitgeskakel en die algehele posisionele akkuraatheid met tot 60% verbeter. Verder maak horisontale bewerkingsentrums wat met outomatiese paletwisselaars toegerus is, voorsiening vir deurlopende produksie sonder om die streng belyning wat nodig is vir ... prys te gee.presisie vliegwiel-, klep- of vormvervaardiging.
Termiese stabiliteit, spilprestasie en geleidingsbaanontwerp
Omgewings- en meganiese termodinamika speel 'n enorme rol in hoëpresisie-bewerking. Spilprestasie is van die allergrootste belang; spilpunte wat tussen 12 000 en 24 000 opm werk, moet 'n uitloop van minder as 2 mikron handhaaf om gereedskapdefleksie en -gerammel te voorkom. Hoë snelhede genereer egter hitte, wat termiese uitbreiding in die masjiengietsel veroorsaak.
Premiumverskaffers gebruik aktiewe termiese kompensasiestelsels, wat verkoelde koelmiddel deur die spil en balskroewe sirkuleer om temperature binne 'n streng ±0.5°C-venster te handhaaf. Daarbenewens bepaal die keuse tussen lineêre geleidingsbane vir hoëspoedbeweging en boksgeleidingsbane vir swaar snystyfheid hoe goed die masjien vibrasie absorbeer tydens aggressiewe materiaalverwydering.
Hoe om herhaalbaarheid en akkuraatheid te evalueer
Die evaluering van 'n verskaffer se tegniese vermoë vereis dat daar onderskei word tussen resolusie, herhaalbaarheid en akkuraatheid. Aankoopspanne moet masjienkalibrasierekords aanvra gebaseer op internasionaal erkende standaarde soos ISO 230-2.
'n Topklas-bewerkingsentrum moet 'n posisioneringsakkuraatheid van ±0.003 mm en 'n herhaalbaarheid van ±0.002 mm oor sy volle slag demonstreer. Verskaffers wat verbind is tot hoë presisie gebruik gereeld laserinterferometers en balstaaftoetsing om hul masjienasse te kalibreer, wat verseker dat volumetriese akkuraatheid selfs na duisende bedryfsure konsekwent bly.
Hoe verkrygingspanne presisiebewerkingverskaffers moet vind
Die identifisering en kontraktering van 'n hoë-presisie-bewerkingsvennoot verskil fundamenteel van die verkryging van kommoditeitshardeware. Verkrygingspanne moet 'n komplekse matriks van tegniese vermoëns, kwaliteitsbestuurstelsels en voorsieningskettinglogistiek navigeer.
'n Strategiese benadering verseker dat die gekose verskaffer as 'nbetroubare uitbreidingvan die koper se eie vervaardigingsekosisteem, in staat om konsekwente gehalte te lewer terwyl laer toerustingbeleggingskoste bestuur word en die opbrengs op belegging (ROI) versnel word.
Verskaffer kwalifikasiekriteria
Die kwalifikasieproses moet begin met streng kwaliteitstelseloudits. Sertifisering soos ISO 9001:2015 is verpligte basislyne, maar sektorspesifieke sertifisering soos AS9100 vir lugvaart of ISO 13485 vir mediese toestelle dui op 'n volwasse kwaliteitskultuur.
Benewens papierwerk, moet kopers die gemiddelde ouderdom en onderhoudskedule van die verskaffer se masjienpark evalueer. CNC-masjiene ouer as 5 tot 7 jaar sukkel dikwels om toleransies kleiner as 5 mikron te handhaaf sonder uitgebreide meganiese herbouings. Daarom is dit 'n kritieke risikobeperkingstrategie om saam te werk met verskaffers wat 'n moderne vloot draai- en masjineringsentrums onderhou.
MOQ, levertyd, aanpassing en aanvaardingsstandaarde
Aankoopdinamika in hoëpresisie-bewerking toon dikwels omgekeerde verhoudings tussen volume en levertyd. As gevolg van die uitgebreide programmering, pasgemaakte toebehore en metrologie-opstelling wat benodig word, kan Minimum Bestelhoeveelhede (MOQ's) vir hoogs komplekse onderdele wissel van 50 tot 500 eenhede, terwyl aanvanklike levertye van 8 tot 12 weke kan strek.
Kopers moet vooraf duidelike aanvaardingsstandaarde onderhandel en Prosesvermoëindeks (CPK)-teikens vasstel. 'n CPK-vereiste van groter as 1.33 (of 1.67 vir veiligheidskritieke komponente) verseker dat die verskaffer se vervaardigingsproses statisties stabiel is en in staat is om onderdele binne die gespesifiseerde toleransieband met minimale defekte te produseer.
Vergelyking van verskaffers volgens masjienportefeulje en vermoë
'n Omvattende verskaffersevaluering moet die diepte en breedte van hul masjienportefeulje vergelyk. Om op 'n verskaffer met 'n beperkte reeks toerusting staat te maak, lei dikwels tot produksieknelpunte of subkontrakteringsrisiko's. Ideale vennote bied 'n ryk konfigurasie van vertikale, horisontale, dubbelkolom- en 5-as-bewerkingsentrums, tesame met spesiale doelmasjiene vir spesifieke metaalbewerkingsoplossings.
| Bronvlak | Vermoëprofiel | Tipiese Toleransie | Ideale Toepassingsprofiel |
|---|---|---|---|
| Vlak 1 (Strategiese Vennoot) | 5-As, CMM-laboratorium, termiese beheer | < ±0.003 mm | Lugvaart, Komplekse Mediese Inplantings |
| Vlak 2 (Gevorderde Werkswinkel) | 3/4-As CNC, Basiese Metrologie | ±0,010 mm tot ±0,025 mm | Motorvoertuig-naverkoop, Industriële kleppe |
| Vlak 3 (Kommoditeitsbewerking) | Standaard CNC-draaibanke/freesmasjiene | > ±0.050 mm | Algemene hardeware, hakies, omhulsels |
Gehalteversekering, Nakoming, Verpakking en Logistieke Beheer
Die moeite wat aangewend word om akkuraatheid op mikronvlak op die CNC-masjien te bereik, is heeltemal vermors as die onderdeel tydens inspeksie, hantering of vervoer gekompromitteer word.
Robuuste gehalteversekeringsprotokolle, streng voldoeningsdokumentasie en gespesialiseerde uitvoerverpakking is ononderhandelbare elemente van die hoë-presisie-voorsieningsketting, wat verseker dat die toleransies wat op die fabrieksvloer bereik word, globale logistiek oorleef.
Inspeksieplanne en meetverslae
Hoë-presisie-bewerking vereis ewe akkurate meettegnieke. Verskaffers moet Koördinaatmeetmasjiene (CMM) met sub-mikron volumetriese akkuraatheid gebruik om komplekse geometrieë te valideer. Verkrygingspanne moet 'n omvattende Eerste Artikel Inspeksie (FAI) verslag, soos die AS9102-formaat wat in lugvaart gebruik word, voorskryf voordat volle produksie goedgekeur word.
Vir lopende produksielotte moet inspeksieplanne statisties gegrond wees. Afhangende van die kritieke aard van die onderdeel, kan inspeksiefrekwensies wissel van 'n 100%-kontrole van kritieke afmetings tot 'n Aanvaarbare Gehaltelimiet (AQL) van 0.65 vir minder sensitiewe kenmerke, wat verseker dat enige afwyking opgespoor word voordat die bondel verskeep word.
Uitvoerverpakking en onderdeelbeskerming
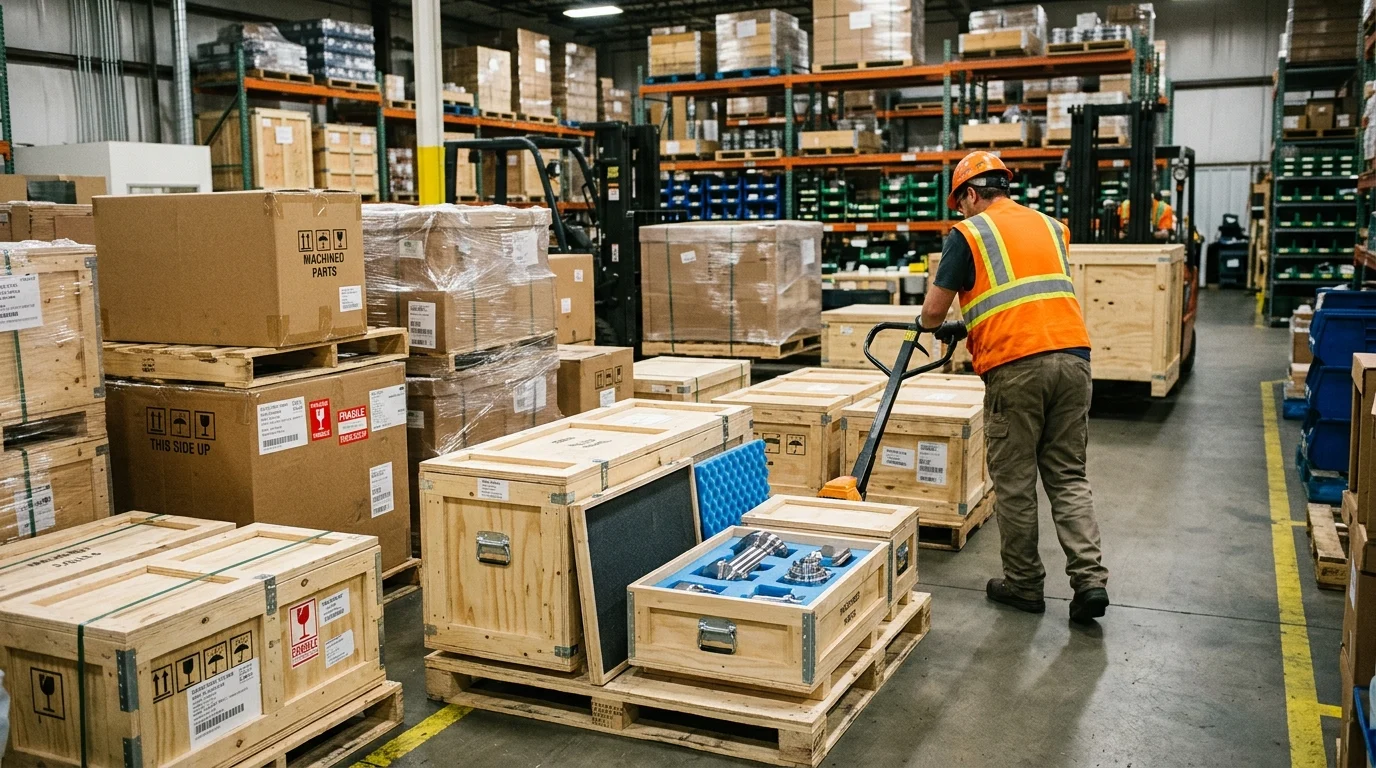
Mikronvlak-oppervlakafwerkings en skeermesdun rande is hoogs vatbaar vir oksidasie en meganiese skok. Standaard grootmaatverpakking is heeltemal onvoldoende. Uitvoerverpakking vir presisie-bewerkte onderdele moet Vlugtige Korrosie-inhibeerder (VCI) sakke of gespesialiseerde roeswerende olies insluit om oksidasie tydens maritieme vervoer te voorkom.
Verder moet onderdele geïsoleer word met behulp van pasgemaakte termovormde plastiekbakke of hoëdigtheidskuim-insetsels om mikrobotsings te voorkom. In uiterste gevalle, soos ultra-presisie optiese monterings, kan logistieke kontrakte selfs temperatuurbeheerde verskepingshouers vereis om vervoertemperature tussen 15°C en 25°C te handhaaf, wat termiese uitsetting of sametrekkingstres voorkom.
Nakomings- en dokumentasievereistes
Wêreldhandel in presisie-komponente vereis omvattende dokumentasie om beide doeane-owerhede en bedryfsreguleerders tevrede te stel. Materiaaltoetsverslae (MTR'e) is verpligtend om die chemiese samestelling en meganiese eienskappe van die rou legerings te verifieer voordat bewerking begin.
Afhangende van die bestemmingsmark, word voldoening aan riglyne soos RoHS (Beperking van Gevaarlike Stowwe) en REACH vereis vir elektronika en verbruikersgerigte samestellings. Verder is volledige lotopsporing – die opsporing van die komponent vanaf die rou materiaal se hittelot tot by die spesifieke CNC-masjien en operateur – noodsaaklik om potensiële defekte te isoleer en aanspreeklikheid in hoërisiko-industrieë te bestuur.
Besluitnemingsraamwerk vir die keuse van 'n hoë-presisie-bewerkingsvennoot
Die keuse van die regte vervaardigingsvennoot of direkte fabriek is 'n deurslaggewende besluit wat langtermyn-operasionele stabiliteit beïnvloed. Aankoopdirekteure benodig 'n gestruktureerde besluitnemingsraamwerk wat verder gaan as basiese eenheidsprysvergelykings, en eerder fokus op totale waarde, risikobeperking en deurlopende tegniese ondersteuning.
Stap-vir-stap verskaffersevalueringsproses
'n Doeltreffende verskaffersevaluering volg 'n streng, stap-vir-stap metodologie. Fase een behels 'n Nie-Openbaarmakingsooreenkoms (NDA), gevolg deur 'n tegniese tekeninghersiening om die verskaffer se Ontwerp vir Vervaardigbaarheid (DFM) terugvoer te assesseer.
Fase twee is die vermoëmatriksooreenstemming, wat verseker dat die verskaffer diespesifieke gantry boormasjieneof draaisentrums benodig. Fase drie vereis 'n betaalde monsterneming – tipies 10 tot 20 stukke – om die verskaffer se Cpk- en oppervlakafwerkingseise empiries te verifieer. Laastens is fase vier 'n oudit van die fasiliteit op die perseel of virtuele, met 'n sterk fokus op hul temperatuurbeheerinfrastruktuur, gereedskapbestuurstelsels en die kalibrasiestatus van hul metrologielaboratorium.
Balansering van prys, presisie, kapasiteit en onderhoudsondersteuning
Die uiteindelike doel van die verkrygingsraamwerk is om prys, presisie, kapasiteit en lewensiklusondersteuning te balanseer. Die najaag van die absolute laagste eenheidskoste is 'n valse ekonomie in hoë-presisie-bewerking; 'n vermindering van 15% in aankoopprys word onmiddellik geneutraliseer as die defekkoers 2% oorskry, wat lei tot duur monteerlynonderbrekings of katastrofiese veldmislukkings.
Kopers moet die Totale Koste van Eienaarskap (TCO) evalueer. Deur saam te werk met 'n geïntegreerde oplossingsverskaffer – een wat volledige ondersteuning bied van aanvanklike verkryging tot deurlopende logistiek – word verseker dat instandhouding, gereedskapoptimalisering en kapasiteitsskalering proaktief bestuur word. Hierdie holistiese benadering waarborg dat die voorsieningsketting veerkragtig, doeltreffend en in staat bly om mikronvlak-toleransies jaar na jaar te handhaaf.
Belangrike punte
- Groothandelverkryging en voorsieningskettingimplikasies vir hoëpresisie-bewerking
- Spesifikasies, voldoening en kommersiële terme wat kopers moet valideer
- Uitvoerbare aanbevelings vir verspreiders en verkrygingspanne
Gereelde vrae
Watter masjienkenmerke is die belangrikste vir akkuraatheid op mikronvlak?
Prioritiseer hoë rigiditeit, vibrasie-absorpsie, termiese stabiliteit en lae spiluitloop. Op OTURN-masjinerie help hierdie kenmerke om herhaalbare akkuraatheid te handhaaf tydens hoëspoed-afwerking en swaar snywerk.
Wanneer moet ek 'n 5-as-bewerkingsentrum vir presisie-onderdele kies?
Kies 5-as wanneer onderdele verskeie vlakke, komplekse hoeke of minder opstellings benodig. Een-opstelling-bewerking verminder stapelfoute en is ideaal vir lugvaart-, mediese, vorm- en komplekse motoronderdele.
Hoe evalueer ek CNC-akkuraatheid bo en behalwe die brosjurespesifikasies?
Vra vir herhaalbaarheid, posisioneringsakkuraatheid, spiluitloop, termiese kompensasiebesonderhede en inspeksieverslae. Bevestig ook hoe die verskaffer die werkswinkeltemperatuur beheer en onderdele tydens produksie verifieer.
Watter nywerhede trek die meeste voordeel uit hoëpresisie-bewerking?
Lugvaart-, mediese, motor- en energiesektore trek die meeste voordeel. Tipiese onderdele sluit in turbinekomponente, inplantings, krukasse, wielnawe, kleppe en rotors waar nou toleransies werkverrigting en betroubaarheid verbeter.
Kan OTURN help met presisiemasjiene vir spesifieke onderdele soos kleppe of krukasse?
Ja. OTURN bied CNC-draaibanke, draaisentrums, masjineringsentrums, 5-as-masjiene en spesiale oplossings vir kleppe, vliegwiele, wielnawe, krukasse, vorms, lugvaart- en mediese onderdele.
Plasingstyd: 17 Apr-2026