


Inleiding
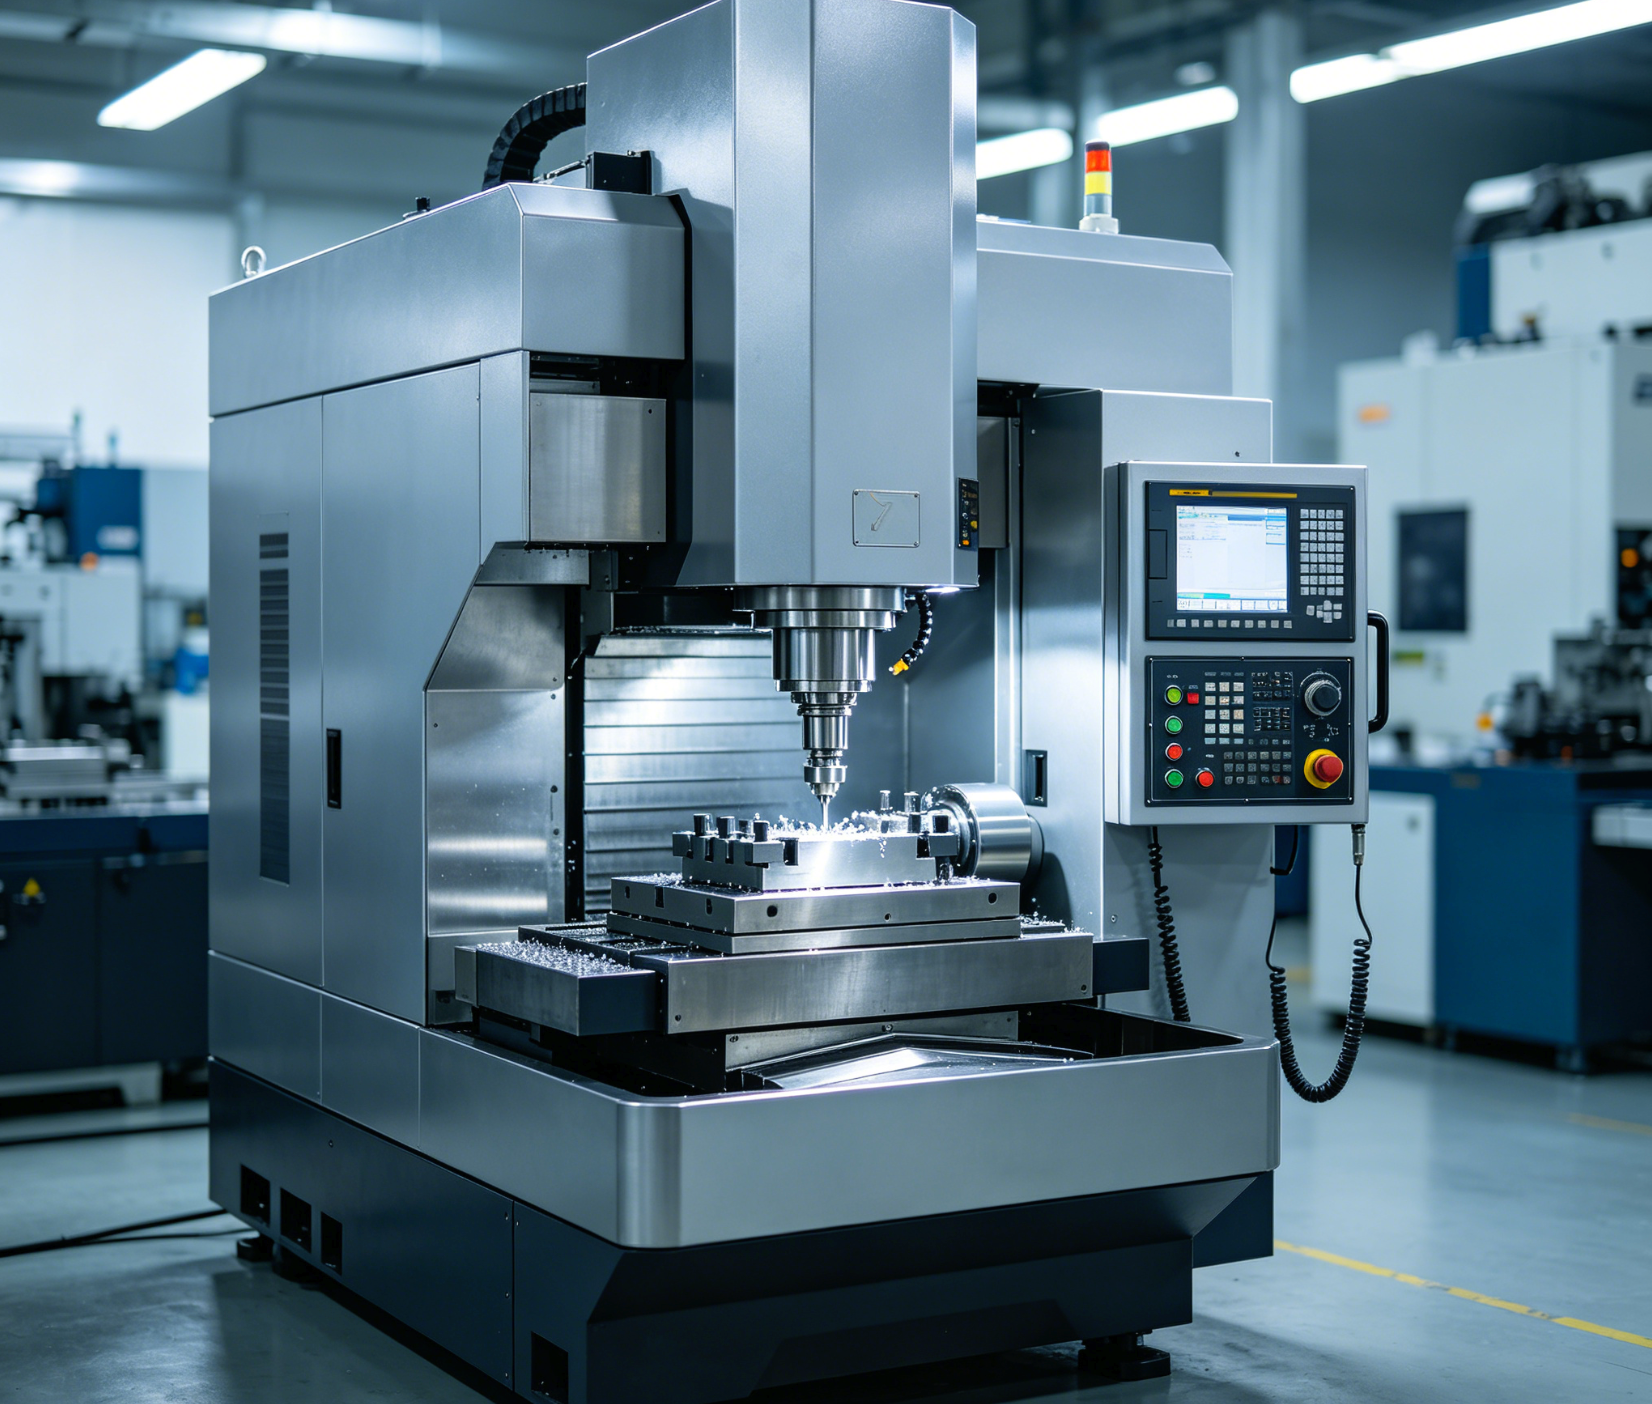
Vir werkswinkels wat oorgrootte plate, vorms, rame en strukturele komponente masjineer, is masjienargitektuur net soveel belangrik as spilkrag. Portaal-CNC-masjiene is ontwerp om lang, swaar en moeilik-ondersteunbare werkstukke te hanteer deur 'n oorhoofse brug te gebruik wat 'n groter werksomvang en beter rigiditeit bied as konvensionele C-raamopstellings. Dit maak hulle veral effektief wanneer onderdeelgrootte en -gewig akkuraatheid, stabiliteit en werkvloei-doeltreffendheid begin uitdaag. Die bespreking wat volg, verduidelik hoe portaalkonstruksie grootskaalse bewerking ondersteun, waar dit standaard vertikale masjiene oortref, en watter produksietoestande dit die meer praktiese keuse maak.
Wanneer Gantry CNC-masjiene die regte keuse is
Die fundamentele argitektuur vanCNC-bewerkingbepaal die fisiese perke van wat 'n vervaardiger kan produseer. Tradisionele vertikale bewerkingsentrums (VMC's) gebruik tipies 'n C-raamontwerp, wat inherent die grootte en gewig van die werkstuk beperk. Gantry CNC-masjiene los hierdie beperkings op deur 'n oorhoofse brugstruktuur te gebruik wat die werktafel oorspan. Hierdie ontwerp ontkoppel die bewerkingsomvang van die beperkende keeldiepte van 'n C-raam.
Vervaardigersoorgaan gewoonlik na portaalstelsels wanneer werkstukke van meer as 2 000 mm lengte of gewig van meer as 5 000 kg hanteer word. Deur die spil op 'n robuuste dwarsbalk oor twee kolomme te ondersteun, versprei portaalmasjiene snykragte simmetries. Hierdie strukturele geometrie voorkom die defleksie en vibrasie wat andersins dimensionele akkuraatheid op massiewe onderdele sou benadeel.
Produksiegrootte, Onderdeelgewig en Werkvloeibehoeftes
Die besluit om 'n portaalmasjien te gebruik, hang dikwels af van die wisselwerking tussen onderdeelmassa en dinamiese posisionering. In vastetafel-portaalontwerpe bly die werkstuk stilstaande terwyl die brug langs die X-as beweeg. Hierdie konfigurasie laat die masjien toe om uiterste tafellaste te ondersteun – dikwels meer as 10 000 kg per vierkante meter – sonder dat die servomotors die massiewe gewig van die onderdeel moet versnel of vertraag. Gevolglik bly die dinamiese reaksie van die masjien konsekwent, ongeag of dit 'n liggewig saamgestelde paneel of 'n soliede staalvormbasis sny.
Werkvloeivereistes bepaal ook die aanvaarding van grootformaat-portaalstelsels. Fasiliteite wat pendelbewerking gebruik, kan die uitgebreide werktafel in aparte sones verdeel. Terwyl die spil op 'n werkstuk in een sone werk, kan operateurs 'n onderdeel in die aangrensende sone veilig laai, aflaai of inspekteer. Hierdie deurlopende werking verminder die stilstandtyd van die spil aansienlik en verbeter die algehele toerustingdoeltreffendheid (OEE).
Nywerhede wat grootformaat-portaal-CNC-masjiene gebruik
Die lugvaartsektor maak sterk staat op CNC-masjiene vir portaalslede om strukturele komponente soos vlerkbalke, rompskotte en landingsgestelonderdele te frees. Hierdie komponente benodig dikwels deurlopende5-as bewerkingoor lengtes van meer as 10 meter, wat 'n werksomvang vereis wat slegs 'n bewegende portaalstelsel kan bied terwyl streng lugvaarttoleransies gehandhaaf word.
In die energiesektor vereis die produksie van windturbine-nawe, kragopwekkerbehuisings en hitteruilerbuisplate swaar materiaalverwydering op massiewe smeedstukke. Portaalmasjiene toegerus met hoë-wringkrag-spindels en reghoekige koppe laat vervaardigers toe om hierdie oorgrootte komponente in 'n enkele opstelling te boor en te frees. Net so gebruik die motorgereedskapbedryf hierdie masjiene om groot stempelmatryse en inspuitvorms te vorm, waar superieure oppervlakafwerking en volumetriese akkuraatheid van kritieke belang is.
Belangrike ontwerpkenmerke van Gantry CNC-masjiene
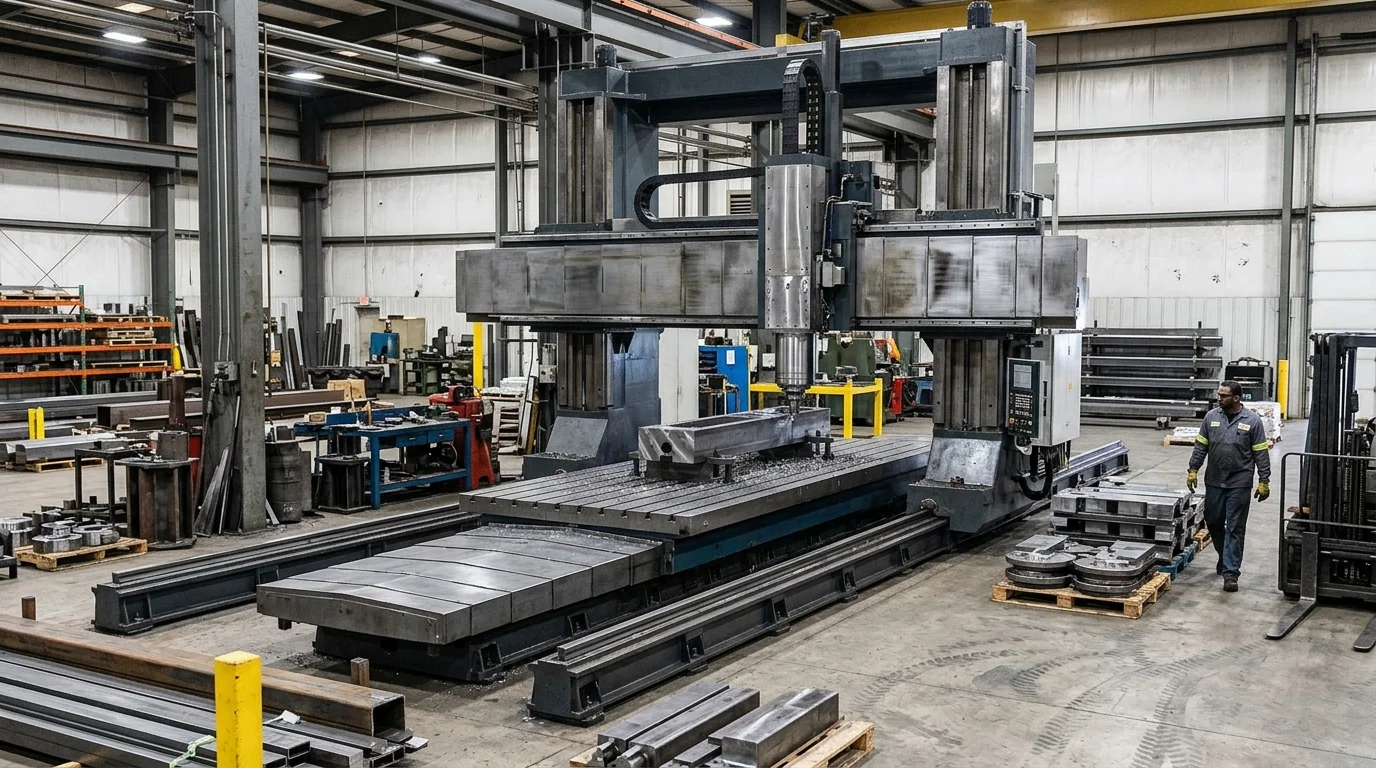
Die werkverrigting van 'n portaal-CNC-masjien is direk gekoppel aan sy strukturele ingenieurswese. Anders as standaard freesmasjiene, moet portaalplatforms rigiditeit oor uitgebreide spanwydtes handhaaf. Om dit te bereik, gebruik vervaardigers eindige elementanalise (FEA) om die gietontwerpe van die kolomme, dwarsbalk en basis te optimaliseer, wat verseker dat die masjien die harmoniese vibrasies wat tydens swaar materiaalverwydering gegenereer word, kan absorbeer.
Selfs met massiewe strukturele komponente behaal moderne portaalmasjiene indrukwekkende dinamiese werkverrigting. Gevorderde lineêre motortegnologie en tweelingaandrywing-servostelsels laat hierdie swaargewigmasjiene toe om vinnige deurbewegingstempo's van tot 30 meter per minuut te bereik, wat doeltreffende gereedskapposisionering oor lang afstande verseker.
Brugstruktuur, reisbereik en tafelkonfigurasie
Die mees bepalende kenmerk van 'n portaalmasjien is sy brugstruktuur, wat óf vas óf bewegend kan wees. 'n Vaste portaal (bewegende tafel) ontwerp bied superieure rigiditeit omdat die brug stewig aan die fondament geanker is. Die X-as beweging vereis egter dat die tafel heen en weer beweeg, wat beteken dat die masjien se voetspoor meer as dubbel die lengte van sy X-as slag moet wees. Omgekeerd hou 'n bewegende portaalontwerp die tafel stilstaande, wat 'n hoogs doeltreffende voetspoor-tot-beweging verhouding bied, ideaal vir uiterste lengtes (dikwels meer as 4 000 mm in die X-as).
| Argitektuur | Voetspoor-doeltreffendheid | Laaivermoëlimiet | Beste Toepassing |
|---|---|---|---|
| Bewegende Gantry | Hoog (Vereis slaglengte + speling) | Feitlik onbeperk (afhanklik van die fondament) | Lugvaartsparre, windturbinelemme |
| Vaste Gantry (Bewegende Tafel) | Laag (Vereis 2x slaglengte) | Beperk deur servo-/geleidingskapasiteit | Swaar vorms,hoë-presisiesterf |
| Hoë-spoor-portaal | Maksimum (Kolomme geïntegreer in fasiliteit) | Onbeperk | Spoorwaens, massiewe lugvaartstrukture |
Tafelkonfigurasies pas die masjien verder aan vir spesifieke werkvloeie. T-gegleufde gietystertafels is standaard vir swaar freeswerk, terwyl vakuumtafels gereeld geïntegreer word vir die beveiliging van groot, plat aluminium- of saamgestelde plate in die lugvaart- en mariene nywerhede.
Spesifikasies wat rigiditeit en akkuraatheid beïnvloed
Styfheid en akkuraatheid in grootformaatbewerking word beheer deur die masjien se geleidingsbane, spilspesifikasies en termiese bestuurstelsels. Swaargewigtoepassings vereis tipies gewone laergeleidingsbane, wat superieure vibrasiedemping en lasdravermoë bied. Vir toepassings wat spoed en hoëspoed-kontoervorming prioritiseer, word swaargewig-rollineêre geleidingsbane verkies, wat laer wrywing en vinniger versnelling bied.
Spilkeuse bepaal ook die masjien se vermoë. Die bewerking van taai legerings vereis 'n hoë-wringkrag, rat-aangedrewe spil (dikwels 22 kW tot 45+ kW) met 'n robuuste gereedskaptaps soos BT50 of HSK-100. Om presisie oor groot bewegingsbereike te handhaaf, moet termiese groei beheer word. Kenmerke soos verkoelde balskroewe, spilverkoelingsmantels en lineêre glasskale met 'n resolusie van 0.001 mm is noodsaaklik. Wanneer dit behoorlik toegerus is, kan 'n hoë-gehalte gantry CNC-masjien 'n posisioneringsakkuraatheid van ±0.015 mm oor 'n volle 5-meter beweging handhaaf.
Gantry CNC-masjiene teenoor ander CNC-masjientipes
Die keuse van die korrekte masjienargitektuur vereis die evaluering van die spesifieke geometrie en hanteringsvereistes van die onderdele wat vervaardig word. Terwyl vertikale bewerkingsentrums (VMC's), horisontale bewerkingsentrums (HMC's) en horisontale boormasjiene (HBM's) in spesifieke scenario's uitblink, bied hulle ernstige beperkings wanneer die werkstuk buite hul inherente ontwerpomhulsels skaal.
'n Standaard C-raam VMC bereik tipies 'n maksimum van ongeveer 1 500 mm tot 2 000 mm X-as-beweging. Om 'n C-raamontwerp verder as hierdie limiet te stoot, lei tot oormatige strukturele oorhang, wat lei tot onaanvaarbare defleksie by die spil. Portaalmasjiene elimineer hierdie oorhang heeltemal en bied 'n stabiele, ondersteunde snyplatform ongeag die X- of Y-asposisie.
Wanneer 'n Gantry CNC-masjien die beter opsie is
'n Gantry CNC-masjien is die optimale keuse wanneer daar met onderdele gewerk word wat buitengewoon lank, wyd en plat is. Byvoorbeeld, die bewerking van 'n 3-meter by 2-meter aluminium vakuumtafel of 'n massiewe staalbasisplaat is feitlik onmoontlik op 'n standaard VMC as gevolg van Y-as keelbeperkings. Terwyl 'n HBM teoreties 'n lang onderdeel kan bewerk, is die opstel van 'n plat plaat vertikaal op 'n hoekplaat gevaarlik, tydrowend en hoogs vatbaar vir gerammel.
Verder is portaalmasjiene beter wanneer toegang van bo af benodig word vir swaar komponente. Die oop-bo-ontwerp laat oorhoofse brugkrane toe om smeedstukke of gietstukke van verskeie ton direk op die werktafel te laat sak. Hierdie onbelemmerde toegang verminder die tuigtyd aansienlik en verbeter veiligheid in vergelyking met die maneuvreer van swaar onderdele in die geslote omhulsel van 'n HMC.
Kernvergelykingspunte: Voetspoor, Kapasiteit, Koste en Presisie
Om die operasionele verskille duidelik te definieer, is dit van kardinale belang om gantrymasjiene te vergelyk met standaard VMC's en HBM's oor primêre fasiliteitsbeperkings: voetspoor, kapasiteit, koste en presisie.
| Masjientipe | Maksimum X-as kapasiteit | Voetspoor teenoor Werksomhulsel | Basiskoste-reeks (USD) | Tipiese Volumetriese Presisie |
|---|---|---|---|---|
| C-raam VMC | ~2 000 mm | Matig | $60,000 – $150,000 | Uitstekend op klein onderdele |
| Horisontale boormeule | ~4 000+ mm | Groot | $300,000 – $800,000+ | Hoog (geoptimaliseer vir diep boorwerk) |
| Bewegende Gantry CNC | 10 000+ mm | Hoogs Doeltreffend | $250,000 – $1,000,000+ | Uitstekend oor groot plat gebiede |
Alhoewel die aanvanklike kapitaaluitgawes vir 'n gantry-CNC-masjien hoog is, is die voetspoordoeltreffendheid daarvan ongeëwenaard vir lang onderdele. 'n Bewegende gantry-masjien benodig slegs vloeroppervlakte effens groter as sy maksimum X-as-slag, terwyl bewegende-tafel-VMC's en vaste gantries dubbel die vloeroppervlakte benodig om tafelbeweging te akkommodeer. Presisie op 'n gantry is geoptimaliseer vir planêre akkuraatheid oor groot areas, wat dit beter maak vir die kontoer van massiewe matryse in vergelyking met 'n HBM, wat geoptimaliseer is vir diepgatbelyning en veelsydige toegang.
Hoe om 'n Gantry CNC-masjien te kies en te implementeer
Die verkryging van 'n grootformaat-portaal-CNC-masjien is 'n komplekse ingenieursprojek wat veel verder strek as die aankoopbestelling. Anders as kleiner VMC's wat binne 'n paar dae afgelewer, gelykgemaak en aangeskakel kan word, vereis portaalstelsels streng fasiliteitsvoorbereiding en presiese logistieke koördinering.
Die implementeringstydlyn vir 'n pasgemaakte of semi-pasgemaakte portaalmasjien strek dikwels tussen 6 en 12 maande. Hierdie levertyd is nie net nodig vir die vervaardiging van die masjien nie, maar ook om die uitgebreide terreinvoorbereidings uit te voer wat nodig is om toerusting te ondersteun wat meer as 40 000 kg kan weeg.
Evaluering van werkstukgrootte, materiale en toleransiebehoeftes
Die keuringsproses begin met 'n noukeurige analise van die maksimum werkstukafmetings en die spesifieke materiale wat gesny moet word. Die materiaal bepaal die vereiste spilmoment en -spoed; hoëspoed-aluminiumfreeswerk vereis spilpunte van meer as 20 000 RPM, terwyl die bewerking van Inconel of geharde gereedskapstaal spilpunte met hoë wringkrag en lae RPM vereis. Die Z-as-speling (die afstand tussen die spilneus en die tafel) moet ook noukeurig bereken word om die hoogste verwagte onderdeel plus die lengte van die langste snygereedskap en gereedskaphouer te akkommodeer.
Toleransievereistes beïnvloed direk die vereiste masjienspesifikasies. Indien 'n fasiliteit lugvaartgraad-toleransies oor 'n span van 6 meter benodig, moet die masjien gespesifiseer word met volumetriese foutkompensasie, lineêre glasskale en omvattende termiese beheerstelsels. Hierdie presisieverbeterende kenmerke kan die basisprys van die masjien met 15% tot 30% verhoog, wat dit van kritieke belang maak om die masjien se spesifikasies streng in lyn te bring met ingenieursvereistes eerder as teoretiese maksimumwaardes.
Verkryging, installasie, onderhoud en opleiding
Die installering van 'n CNC-portaalmasjien vereis byna universeel gespesialiseerde fondamentwerk. Fasiliteite moet tipies die bestaande vloer uitgrawe en 'n geïsoleerde, staalversterkte betonfondament giet wat wissel van 500 mm tot meer as 1 000 mm in dikte. Hierdie fondament benodig 'n minimum uithardingstyd van 28 dae voordat die masjien geanker en lasergekalibreer kan word. Versuim om 'n voldoende fondament te verskaf, sal lei tot masjienversakking, wat die geometriese akkuraatheid permanent in die gedrang bring.
Sodra dit geïnstalleer is, moet onderhouds- en opleidingsprotokolle aanpas by die masjien se kompleksiteit. Voorkomende onderhoudsprogramme moet gereelde verifikasie van die dubbelaandrywingssinchronisasie (om skeeftrekking van die gantry te voorkom), inspeksies van die verkoelerstelsel en outomatiese smeringskontroles insluit. Verder is operateuropleiding van kritieke belang. Omdat 'n ongeluk op 'n groot gantrymasjien katastrofiese spilskade en tienduisende dollars in herstelkoste kan veroorsaak, moet operateurs deeglik opgelei word in gevorderde gereedskapspaadjie-simulasie en botsingsvermydingsagteware voordat hulle lewendige onderdele gebruik.
Hoe om te besluit of 'n Gantry CNC-masjien by jou pas
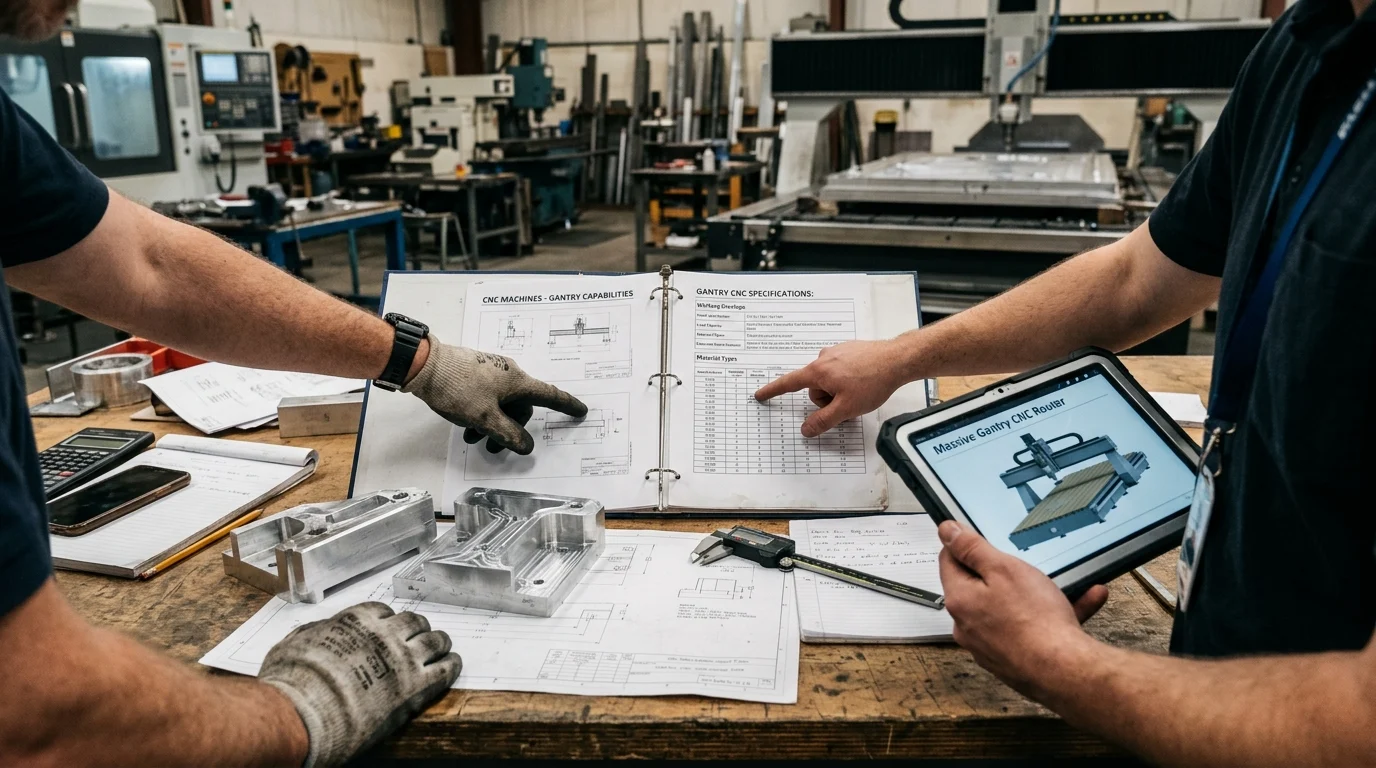
Om te bepaal of 'n gantry-CNC-masjien 'n goeie kapitaalbelegging is, vereis dit 'n omvattende ontleding van produksieknelpunte, uitkontrakteringskoste en langtermyn-besigheidstrategie. Hierdie masjiene verteenwoordig 'n groot finansiële verbintenis, wat dikwels 'n aanvanklike belegging van meer as $300,000 vereis, uitgesluit fasiliteitswysigings en gevorderde gereedskap.
Finansiële regverdiging berus tipies op die bereiking van hoë benuttingsyfers. Bedryfsmaatstawwe dui daarop dat 'n grootformaat-portaalmasjien 'n benuttingsyfer van minstens 70% moet handhaaf om 'n mededingende ... te lewer.opbrengs op belegging(ROI) binne 'n standaard 3- tot 5-jaar waardeverminderingskedule. Fasiliteite moet evalueer of hul huidige of geprojekteerde bestelvolume hierdie vlak van bedryf kan volhou.
Besluitnemingskriteria vir die bewerking van groot werkstukke
Die primêre besluitnemingskriterium is die koste en risiko verbonde aan huidige grootonderdele-vervaardigingsmetodes. Fasiliteite wat tans groot plate, rame of vorms uitkontrakteer, moet die jaarlikse uitgawes aan hierdie uitkontrakteringsdienste bereken, met inagneming van die verborge koste van logistieke vertragings, verskepingskoste en verlies aan gehaltebeheer. As die geannualiseerde koste van uitkontraktering die finansieringskoste van 'n portaalmasjien nader, word dit strategies lewensvatbaar om die vermoë intern te bring.
Nog 'n kritieke kriterium is opstellingsdoeltreffendheid.
Belangrike punte
- Die belangrikste gevolgtrekkings en rasionaal vir CNC-masjiene
- Spesifikasies, voldoening en risikokontroles wat die moeite werd is om te valideer voordat jy verbind
- Praktiese volgende stappe en voorbehoude wat lesers onmiddellik kan toepas
Gereelde vrae
Wanneer moet 'n vervaardiger 'n gantry CNC-masjien kies?
Kies 'n gantry-CNC-masjien wanneer onderdele tipies meer as 2 000 mm lank is, meer as 5 000 kg weeg, of stabiele akkuraatheid tydens swaar snywerk benodig.
Waarom is gantry CNC-masjiene beter vir groot werkstukke?
Hul brugstruktuur versprei snykragte oor twee kolomme, wat defleksie en vibrasie verminder vir beter styfheid, akkuraatheid en oppervlakafwerking op oorgrootte onderdele.
Watter portaalontwerp is beter: bewegende portaal of vaste portaal?
Bewegende gantry is geskik vir baie lang onderdele en bespaar vloeroppervlakte. Vaste gantry bied hoër rigiditeit vir presisie swaargewig vorm- en matrysbewerking.
Watter nywerhede gebruik algemeen gantry CNC-masjiene?
Lugvaart-, energie- en motorvoertuiggereedskap gebruik hulle vir vlerkstrukture, turbinekomponente, kragopwekkerbehuisings, groot matryse en inspuitvorms.
Kan OTURN Masjinerie help met gantry CNC-oplossings vir swaar metaalbewerkingsonderdele?
Ja. OTURN verskaf gantry- en dubbelkolom-CNC-masjiene met stewige strukture, ryk konfigurasies en oorsese ondersteuning vir vorms, lugvaart, kleppe en ander grootonderdele-toepassings.
Plasingstyd: 22 Apr-2026